 Tiếng
Việt
 Tiếng
Anh
 Tiếng
Nhật

 Tiếng Anh

Mối hàn đạt tiêu chuẩn là gì? Năm tiêu chí kiểm tra mối hàn xuyên lỗ

Tiêu chuẩn mối hàn là cơ sở để đánh giá chất lượng liên kết hàn trong quá trình sản xuất và lắp ráp bảng mạch điện tử. Mối hàn đạt yêu cầu không chỉ bảo đảm khả năng dẫn điện mà còn phải đáp ứng các tiêu chí về độ thấm ướt, độ bền liên kết và hình dạng mối hàn. Nếu thiếu tiêu chuẩn kiểm tra thống nhất, doanh nghiệp có thể gặp khó khăn trong việc kiểm soát chất lượng, phát hiện lỗi và nghiệm thu sản phẩm. Trong đó, IPC-A-610 là tiêu chuẩn được sử dụng rộng rãi để đánh giá chất lượng cụm lắp ráp điện tử, bao gồm các yêu cầu đối với mối hàn xuyên lỗ. Việc áp dụng đúng tiêu chuẩn giúp doanh nghiệp giảm tỷ lệ sản phẩm lỗi, hạn chế sửa chữa và duy trì chất lượng sản xuất ổn định. Cùng CNC VINA tìm hiểu 5 tiêu chí kiểm tra mối hàn xuyên lỗ theo IPC-A-610, cách nhận biết các lỗi thường gặp và giải pháp kiểm soát chất lượng mối hàn trong dây chuyền sản xuất PCB.
1. Mối hàn đạt chuẩn là gì?
Mối hàn đạt chuẩn là mối hàn đáp ứng các yêu cầu kỹ thuật về độ thấm ướt, khả năng điền đầy thiếc, hình dạng liên kết, tình trạng bề mặt và kích thước chân linh kiện. Mối hàn phải bảo đảm kết nối điện, liên kết cơ học và không xuất hiện khuyết tật vượt quá giới hạn chấp nhận của sản phẩm. Đối với công nghệ hàn xuyên lỗ (Through-Hole Technology – THT), thiếc hàn tạo liên kết giữa chân linh kiện, thành lỗ mạ và vùng pad trên bảng mạch PCB. Chất lượng liên kết phụ thuộc vào nhiều yếu tố như vật liệu hàn, tình trạng bề mặt, nhiệt độ, thời gian tiếp xúc và phương pháp hàn.
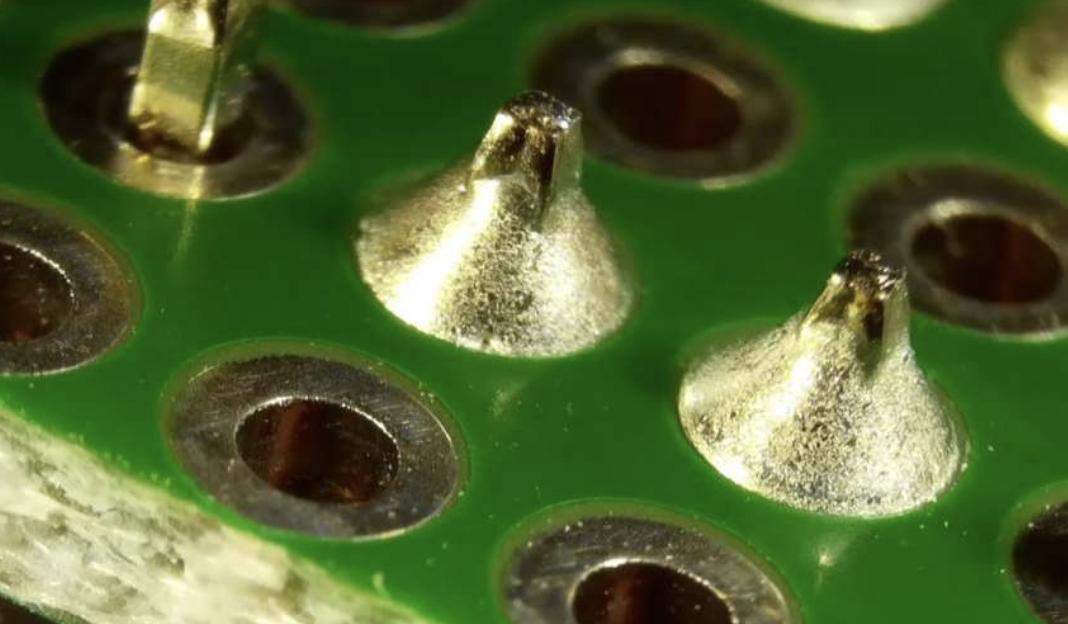
Một mối hàn đạt chuẩn cần bảo đảm thiếc thấm ướt tốt, lượng thiếc đủ để tạo liên kết điện và cơ học, hình dạng phù hợp và không xuất hiện khuyết tật vượt giới hạn cho phép. Chân linh kiện và vùng pad cũng phải đáp ứng yêu cầu kỹ thuật. Mức chấp nhận cụ thể phụ thuộc vào cấp sản phẩm, bản vẽ và tiêu chuẩn đã thống nhất với khách hàng.
2. Tiêu chuẩn IPC-A-610 trong đánh giá chất lượng mối hàn
IPC-A-610 (Acceptability of Electronic Assemblies) là tiêu chuẩn quy định các tiêu chí chấp nhận đối với cụm lắp ráp điện tử, bao gồm mối hàn, linh kiện và bảng mạch sau lắp ráp. Tiêu chuẩn IPC-A-610 giúp bộ phận QC/QA, kỹ thuật và khách hàng thống nhất phương pháp kiểm tra, phân loại lỗi và nghiệm thu sản phẩm.
2.1. Phân loại sản phẩm theo IPC-A-610
IPC-A-610 chia sản phẩm điện tử thành ba cấp chất lượng:
| Cấp sản phẩm | Yêu cầu chất lượng | Ví dụ ứng dụng |
|---|---|---|
| Class 1 | Sản phẩm điện tử thông dụng, đáp ứng chức năng cơ bản | Đồ chơi điện tử, thiết bị dân dụng đơn giản |
| Class 2 | Yêu cầu hoạt động ổn định, độ bền và tuổi thọ cao | Thiết bị công nghiệp, bộ nguồn, viễn thông |
| Class 3 | Yêu cầu độ tin cậy rất cao, không chấp nhận gián đoạn hoạt động | Hàng không, hệ thống điều khiển quan trọng, một số thiết bị y tế |
Class 3 có nhiều tiêu chí chấp nhận nghiêm ngặt hơn. Tuy nhiên, cấp chất lượng phải được xác định theo đặc tính sản phẩm, hợp đồng và yêu cầu khách hàng, không chỉ dựa vào lĩnh vực ứng dụng.
2.2. Vì sao doanh nghiệp cần thống nhất tiêu chuẩn trước khi sản xuất?
Cùng một mối hàn có thể đạt yêu cầu ở cấp sản phẩm này nhưng không được chấp nhận ở cấp khác. Nếu nhà sản xuất và khách hàng áp dụng tiêu chuẩn không thống nhất, doanh nghiệp có nguy cơ phát sinh hàng trả về, chi phí sửa chữa và khiếu nại chất lượng. Trước khi sản xuất, cần xác định rõ cấp sản phẩm (Class 1, 2 hoặc 3), phiên bản IPC-A-610, yêu cầu bản vẽ, phương pháp kiểm tra và tiêu chí xử lý sản phẩm lỗi. Việc thống nhất ngay từ đầu giúp kiểm soát chất lượng đồng đều giữa các lô và ca sản xuất.
3. Năm tiêu chí kiểm tra mối hàn xuyên lỗ đạt chuẩn
Để đánh giá mối hàn xuyên lỗ, bộ phận QC cần kiểm tra độ thấm ướt, độ điền đầy thiếc, hình dạng liên kết và các đặc điểm kỹ thuật liên quan. Dưới đây là những tiêu chí quan trọng trong kiểm tra chất lượng mối hàn PCB.
3.1. Độ thấm ướt của thiếc hàn
Độ thấm ướt (Wetting) thể hiện khả năng thiếc nóng chảy lan và bám lên chân linh kiện, pad hoặc thành lỗ mạ. Mối hàn thấm ướt tốt thường có vùng tiếp xúc liên tục, chuyển tiếp mềm, không xuất hiện hiện tượng thiếc co thành giọt hoặc tách khỏi bề mặt. Khi kiểm tra, cần chú ý khả năng bám thiếc, hình dạng vùng tiếp xúc và các hiện tượng không thấm ướt (Nonwetting) hoặc co rút thiếc (Dewetting) vượt giới hạn cho phép. Góc tiếp xúc dưới 90° thường được dùng để tham khảo khả năng thấm ướt, nhưng không phải tiêu chí duy nhất để kết luận mối hàn đạt chuẩn. Nguyên nhân thấm ướt kém thường do oxy hóa, nhiễm bẩn, flux không phù hợp hoặc nhiệt độ hàn chưa đạt yêu cầu.
3.2. Độ điền đầy thiếc trong lỗ xuyên
Độ điền đầy lỗ (Vertical Fill) là tỷ lệ chiều cao thiếc điền đầy khoảng trống giữa chân linh kiện và thành lỗ mạ so với chiều dày bảng mạch. Đối với nhiều trường hợp hàn xuyên lỗ thông thường, mức điền đầy tối thiểu 75% được sử dụng làm tiêu chí tham chiếu cho Class 2 và Class 3. Tuy nhiên, yêu cầu cụ thể phụ thuộc vào cấu trúc lỗ, loại linh kiện và các ngoại lệ trong tiêu chuẩn IPC-A-610. Thiếu thiếc trong lỗ xuyên có thể làm giảm diện tích liên kết, độ bền cơ học và khả năng chịu rung động. Nguyên nhân thường gặp gồm nhiệt truyền không đủ, bề mặt oxy hóa, flux không phù hợp, kích thước lỗ chưa hợp lý hoặc thời gian tiếp xúc quá ngắn. Với sản phẩm yêu cầu độ tin cậy cao, doanh nghiệp có thể kết hợp kiểm tra ngoại quan và phân tích mặt cắt để xác nhận độ điền đầy bên trong lỗ.
3.3. Hình dạng và lượng thiếc tại mối hàn
Hình dạng mối hàn phản ánh khả năng thấm ướt và sự phân bố thiếc quanh chân linh kiện. Ở mặt hàn, thiếc cần tạo liên kết phù hợp giữa chân linh kiện và pad, không thiếu hoặc tích tụ bất thường vượt giới hạn cho phép. Khi kiểm tra, cần đánh giá hình dạng mối hàn, lượng thiếc, vùng phủ và khả năng quan sát các vị trí liên kết. Thừa thiếc có thể che khuất vùng kiểm tra hoặc gây cầu thiếc, trong khi thiếu thiếc làm giảm diện tích liên kết và độ bền cơ học. Hình dạng mối hàn phải được đánh giá theo cấu trúc chân linh kiện, pad và tiêu chí tương ứng trong IPC-A-610, không áp dụng một hình dạng chung cho mọi loại mối hàn.
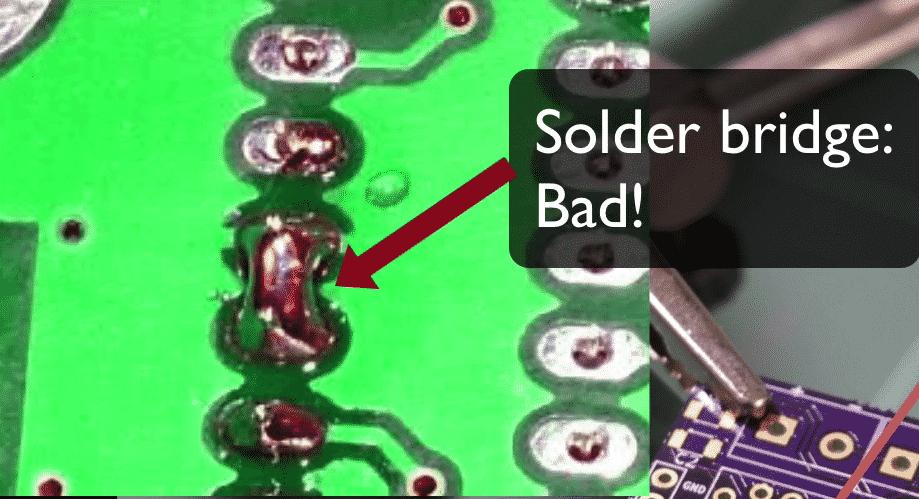
Khi kiểm tra, cần chú ý:
-
Hình dạng mối hàn có phù hợp với cấu trúc chân linh kiện và pad không.
-
Lượng thiếc có đáp ứng yêu cầu về vùng phủ và liên kết không.
-
Thiếc có tạo thành cầu nối ngoài ý muốn giữa các vị trí dẫn điện không.
-
Mối hàn có che khuất những đặc điểm cần quan sát để đánh giá chất lượng không.
Mối hàn quá đầy có thể gây khó khăn cho việc đánh giá tình trạng thấm ướt và làm tăng nguy cơ cầu thiếc tại các vị trí có khoảng cách chân nhỏ. Ngược lại, mối hàn thiếu thiếc có thể không đáp ứng yêu cầu về vùng phủ, độ điền đầy hoặc liên kết cơ học. Cần lưu ý rằng hình dạng lõm không phải điều kiện bắt buộc giống nhau đối với mọi kiểu chân linh kiện. Việc đánh giá phải dựa trên hình dạng chân, cấu trúc pad và tiêu chí tương ứng trong tiêu chuẩn.
3.4. Tình trạng bề mặt mối hàn
Bề mặt mối hàn là một trong những đặc điểm được quan sát đầu tiên khi kiểm tra ngoại quan. Một mối hàn có chất lượng phù hợp cần có bề mặt thể hiện sự liên kết liên tục, không xuất hiện các khuyết tật không được chấp nhận như vết nứt hoặc dấu hiệu tách liên kết. Tuy nhiên, không thể đánh giá chất lượng chỉ dựa vào độ sáng bóng.
|
Đặc điểm |
Thiếc có chì |
Thiếc không chì |
|---|---|---|
|
Bề mặt thường gặp |
Tương đối sáng, mịn |
Có thể mờ hoặc có kết cấu hạt |
|
Độ bóng |
Thường cao hơn |
Có thể thấp hơn |
|
Cách đánh giá |
Kết hợp hình dạng, thấm ướt và khuyết tật |
Không kết luận lỗi chỉ vì bề mặt mờ |
Các hiện tượng cần chú ý gồm vết nứt, rỗ khí, lỗ kim, bề mặt bất thường hoặc dấu hiệu mối hàn bị xáo trộn trong quá trình đông đặc. Không phải mọi lỗ kim hay dấu vết bề mặt đều tự động dẫn đến loại bỏ sản phẩm. Mức chấp nhận cần được xác định theo đặc điểm khuyết tật và tiêu chuẩn áp dụng.
3.5. Chiều dài và tình trạng chân linh kiện
Ngoài phần thiếc, chân linh kiện cần được kiểm tra để bảo đảm độ bền liên kết và khoảng cách an toàn với các bộ phận xung quanh. Các nội dung đánh giá gồm chiều dài chân nhô ra, tình trạng cắt chân, biến dạng cơ học, khả năng quan sát đầu chân và khoảng cách với các bề mặt dẫn điện lân cận. Chân quá dài có thể làm giảm khoảng cách cách điện, trong khi cắt chân không đúng phương pháp có thể gây ứng suất hoặc hư hại pad. Giới hạn chấp nhận cần được đối chiếu theo từng cấu trúc chân linh kiện trong IPC-A-610.
4. Các lỗi mối hàn PCB thường gặp và cách nhận biết
Trong quá trình hàn xuyên lỗ, chất lượng mối hàn chịu ảnh hưởng bởi vật liệu, thiết kế PCB, nhiệt độ thiếc, lượng flux và thời gian tiếp xúc. Nhận diện đúng lỗi mối hàn PCB giúp bộ phận QC xác định nguyên nhân và điều chỉnh quy trình kịp thời.

| Loại lỗi | Dấu hiệu nhận biết | Nguyên nhân thường gặp |
|---|---|---|
| Mối hàn lạnh | Liên kết kém, bề mặt bất thường hoặc có vết nứt | Nhiệt không đủ, thấm ướt kém, chuyển động khi đông đặc |
| Thiếu thiếc | Vùng phủ hoặc độ điền đầy không đạt | Thiếu flux, nhiệt thấp, thời gian tiếp xúc ngắn |
| Thừa thiếc | Thiếc tích tụ lớn, che khuất vùng kiểm tra | Thông số hàn hoặc khả năng thoát thiếc chưa phù hợp |
| Cầu thiếc | Thiếc nối các điểm dẫn điện ngoài ý muốn | Khoảng cách chân nhỏ, thoát thiếc kém |
| Rỗ khí, lỗ kim | Lỗ rỗng trên bề mặt hoặc bên trong mối hàn | Hơi ẩm, khí thoát ra khi hàn, điều kiện gia nhiệt |
| Không thấm ướt | Thiếc không lan hoặc không bám vào bề mặt | Oxy hóa, nhiễm bẩn, flux không phù hợp |
4.1. Mối hàn lạnh và hiện tượng không thấm ướt
Mối hàn lạnh thường liên quan đến điều kiện nhiệt hoặc quá trình đông đặc không phù hợp. Trong khi đó, không thấm ướt là hiện tượng thiếc không tạo được liên kết với bề mặt cần hàn. Hai lỗi có thể có biểu hiện tương tự nhưng nguyên nhân khác nhau. Khi phát hiện, cần kiểm tra bề mặt chân linh kiện, pad, hoạt tính flux và thông số nhiệt. Không nên kết luận mối hàn lạnh chỉ dựa vào bề mặt thiếc không chì có màu xám hoặc kém bóng.
4.2. Cầu thiếc giữa các chân linh kiện
Cầu thiếc (Solder Bridging) xuất hiện khi thiếc nối các điểm dẫn điện không được phép liên kết, thường tại khu vực có khoảng cách chân nhỏ hoặc quá trình thoát thiếc không ổn định. Trong hàn nhúng và hàn sóng, cần kiểm tra nhiệt độ bể thiếc, lượng flux, thời gian tiếp xúc, hướng bố trí linh kiện và tốc độ rút bảng mạch. Cầu thiếc gây chập mạch phải được xử lý trước khi nghiệm thu sản phẩm.
4.3. Rỗ khí và lỗ kim trên mối hàn
Rỗ khí hình thành khi khí bị giữ lại trong thiếc nóng chảy hoặc thoát ra trong quá trình đông đặc. Nguyên nhân có thể liên quan đến độ ẩm của PCB, linh kiện, vật liệu và điều kiện gia nhiệt. Một số lỗ rỗng có thể quan sát trực tiếp, trong khi khuyết tật bên trong cần phương pháp kiểm tra phù hợp. Bộ phận QC phải đánh giá kích thước, vị trí và mức ảnh hưởng đến liên kết theo tiêu chuẩn áp dụng.
5. Phương pháp kiểm tra chất lượng mối hàn tại xưởng
Kiểm tra mối hàn giúp phát hiện khuyết tật trước khi bảng mạch chuyển sang các công đoạn tiếp theo. Tùy sản lượng và yêu cầu chất lượng, doanh nghiệp có thể lựa chọn các phương pháp sau.
5.1. Kiểm tra ngoại quan bằng kính phóng đại
Nhân viên QC sử dụng mắt thường, kính lúp hoặc kính hiển vi soi nổi để đánh giá độ thấm ướt, hình dạng, vùng phủ thiếc và khuyết tật bề mặt. Khu vực kiểm tra cần có ánh sáng phù hợp, hướng dẫn thao tác và ảnh mẫu đạt/không đạt theo cấp sản phẩm. Độ phóng đại được lựa chọn theo yêu cầu kiểm tra.
5.2. Kiểm tra quang học tự động AOI
AOI (Automated Optical Inspection) sử dụng camera và thuật toán xử lý ảnh để phát hiện các bất thường như thiếu thiếc, cầu thiếc, sai lệch hình dạng mối hàn hoặc vị trí linh kiện, tùy cấu hình thiết bị. Phương pháp này phù hợp với dây chuyền sản lượng lớn, giúp duy trì tính nhất quán khi kiểm tra. Tuy nhiên, AOI không thể đánh giá đầy đủ khuyết tật bên trong lỗ xuyên hoặc những vị trí bị che khuất.
5.3. Kiểm tra mặt cắt mối hàn
Phân tích mặt cắt giúp đánh giá cấu trúc liên kết, độ điền đầy thiếc và khuyết tật bên trong lỗ xuyên. Do phải phá hủy mẫu, phương pháp này thường được sử dụng khi xác nhận công nghệ, phân tích lỗi hoặc kiểm tra mẫu theo kế hoạch chất lượng.
5.4. Kiểm tra điện và chức năng bảng mạch
Các phương pháp như ICT (In-Circuit Test) và FCT (Functional Circuit Test) giúp phát hiện hở mạch, chập mạch và sai lệch chức năng. Tuy nhiên, sản phẩm vượt qua kiểm tra điện chưa chắc đáp ứng đầy đủ tiêu chuẩn IPC-A-610. Vì vậy, doanh nghiệp cần kết hợp kiểm tra chức năng với đánh giá ngoại quan và các phương pháp phù hợp. Tham khảo thêm quy trình sản xuất mạch in PCB để hiểu vai trò của công đoạn hàn và kiểm tra trong dây chuyền sản xuất.
6. Vai trò của thiết bị hàn tự động trong kiểm soát chất lượng mối hàn
Trong sản xuất PCB số lượng lớn, chất lượng mối hàn phụ thuộc vào khả năng duy trì nhiệt độ, thời gian tiếp xúc, vị trí và lượng thiếc ổn định. So với thao tác thủ công, thiết bị hàn tự động giúp kiểm soát các thông số theo chương trình, hạn chế sai lệch giữa các chu kỳ.
6.1. Kiểm soát nhiệt độ và thời gian hàn
Nhiệt độ và thời gian tiếp xúc ảnh hưởng đến quá trình truyền nhiệt, hoạt hóa flux và độ thấm ướt của thiếc. Nhiệt không đủ có thể gây thiếu thiếc hoặc liên kết kém, trong khi nhiệt quá cao hoặc tiếp xúc quá lâu làm tăng nguy cơ ảnh hưởng đến pad và linh kiện. Máy hàn tự động cho phép cài đặt và lặp lại thông số vận hành. Các giá trị này cần được kiểm chứng bằng sản phẩm thực tế trước khi sản xuất hàng loạt.
6.2. Duy trì vị trí và điều kiện tiếp xúc
Trong hàn nhúng, độ sâu nhúng, thời gian giữ và tốc độ rút bảng mạch quyết định một phần lượng thiếc bám trên chân linh kiện. Hệ thống chuyển động kết hợp đồ gá giúp duy trì vị trí sản phẩm ổn định, hạn chế sai lệch thao tác. Với robot hàn, chương trình điều khiển hỗ trợ xác định vị trí, thời gian tiếp xúc và lượng thiếc cấp theo từng điểm, tùy cấu hình.
6.3. Hỗ trợ sản xuất nhiều mã bảng mạch
Thiết bị tự động có chức năng lưu chương trình giúp giảm thời gian thiết lập khi chuyển đổi giữa các mã PCB đã được xác nhận. Khi thay đổi thiết kế, linh kiện hoặc vật liệu, doanh nghiệp vẫn cần kiểm tra lại điều kiện hàn. Hệ thống có chức năng ghi nhận dữ liệu cũng có thể hỗ trợ truy xuất thông số theo lô sản xuất. Máy tự động giúp tăng tính ổn định nhưng chất lượng mối hàn vẫn phụ thuộc vào thiết kế PCB, vật liệu, đồ gá và chương trình hàn.
7. Giải pháp thiết bị hàn bảng mạch từ CNC VINA
Với kinh nghiệm thiết kế và chế tạo hệ thống tự động hóa, CNC VINA cung cấp các giải pháp thiết bị phục vụ công đoạn hàn bảng mạch điện tử. Phương án được lựa chọn theo cấu trúc PCB, phương pháp hàn, sản lượng và yêu cầu chất lượng của từng doanh nghiệp.
7.1. Máy nhúng thiếc tự động
Máy nhúng thiếc tự động phục vụ công đoạn nhúng thiếc cho các vị trí phù hợp trên bảng mạch. Tùy cấu hình, thiết bị có thể kiểm soát chuyển động nhúng, thời gian tiếp xúc và quá trình rút sản phẩm. Hệ thống đồ gá được thiết kế theo kích thước PCB, vị trí chân linh kiện và vùng cần bảo vệ. Việc duy trì điều kiện nhúng ổn định giúp hạn chế sai lệch thao tác giữa các chu kỳ sản xuất.
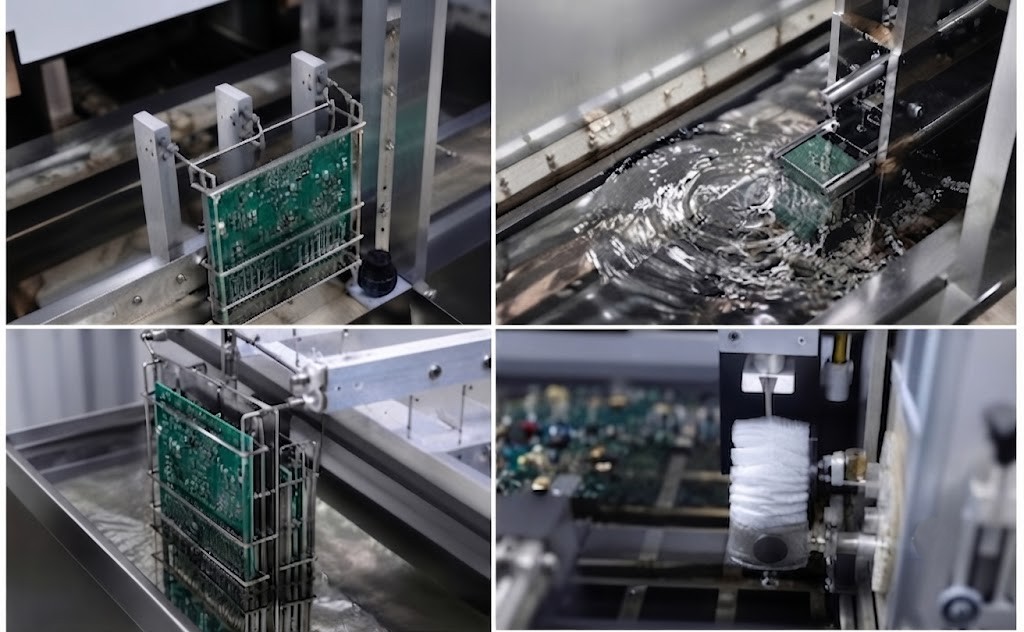
7.2. Robot hàn bảng mạch in
Robot hàn bảng mạch in thực hiện thao tác hàn tại các vị trí được lập trình, phù hợp với sản phẩm cần hàn theo điểm. Hệ thống chuyển động theo trục hỗ trợ kiểm soát quỹ đạo, thời gian tiếp xúc và lượng thiếc cấp. Khả năng ứng dụng phụ thuộc vào khoảng cách linh kiện, khả năng tiếp cận đầu hàn và yêu cầu chất lượng từng vị trí.
7.3. Máy phun nhựa thông inline
Máy phun nhựa thông inline hỗ trợ cấp flux lên vùng cần hàn trước công đoạn nhúng thiếc hoặc hàn sóng. Thiết bị giúp kiểm soát vùng phun, lượng flux và độ đồng đều giữa các sản phẩm. Thông số phun được thiết lập theo vật liệu, cấu trúc PCB và điều kiện hàn thực tế. CNC VINA có thể phối hợp đánh giá mẫu bảng mạch, lựa chọn phương án đồ gá và thiết lập quy trình chạy thử trước khi đưa thiết bị vào sản xuất.
8. Câu hỏi thường gặp về tiêu chuẩn mối hàn
8.1. Mối hàn bóng có phải là mối hàn đạt chuẩn không?
Không nhất thiết. Thiếc không chì có thể có bề mặt mờ nhưng vẫn đáp ứng yêu cầu kỹ thuật. Chất lượng cần được đánh giá qua độ thấm ướt, hình dạng, vùng phủ và khuyết tật theo tiêu chuẩn áp dụng.
8.2. Độ điền đầy lỗ xuyên bao nhiêu là đạt chuẩn?
Mức 75% thường được sử dụng làm giá trị tham chiếu cho nhiều trường hợp hàn xuyên lỗ Class 2 và Class 3. Yêu cầu cụ thể phụ thuộc vào cấu trúc mối hàn, ngoại lệ và phiên bản tiêu chuẩn áp dụng.
8.3. IPC-A-610 và J-STD-001 khác nhau như thế nào?
IPC-A-610 quy định tiêu chí chấp nhận cụm lắp ráp điện tử, còn J-STD-001 quy định yêu cầu đối với quá trình tạo liên kết hàn điện và điện tử. Hai tiêu chuẩn thường được sử dụng cùng nhau.
8.4. Có thể hàn lại mối hàn không đạt không?
Có thể nếu quy trình sửa chữa được cho phép. Tuy nhiên, gia nhiệt nhiều lần có thể ảnh hưởng đến pad, lớp mạ và linh kiện. Doanh nghiệp cần kiểm soát điều kiện sửa chữa và kiểm tra lại sau hàn.
8.5. CNC VINA có thiết kế máy hàn theo từng loại bảng mạch không?
CNC VINA thiết kế, chế tạo thiết bị tự động hóa theo yêu cầu sản phẩm. Phương án máy hàn được đánh giá dựa trên kích thước PCB, vị trí linh kiện, công nghệ hàn, sản lượng và tiêu chuẩn chất lượng.
Tiêu chuẩn mối hàn giúp doanh nghiệp đánh giá chất lượng liên kết hàn và thống nhất yêu cầu nghiệm thu trong sản xuất bảng mạch điện tử. Đối với mối hàn xuyên lỗ, năm tiêu chí quan trọng gồm độ thấm ướt, độ điền đầy thiếc, hình dạng mối hàn, tình trạng bề mặt và đặc điểm chân linh kiện. Việc kiểm tra cần căn cứ vào cấp sản phẩm và phiên bản tiêu chuẩn IPC-A-610 được áp dụng.
Bên cạnh kiểm tra chất lượng, duy trì thông số hàn ổn định là yếu tố quan trọng để giảm lỗi trong sản xuất. Với kinh nghiệm thiết kế và chế tạo thiết bị tự động hóa, CNC VINA cung cấp các giải pháp máy nhúng thiếc, robot hàn bảng mạch và hệ thống cấp flux theo yêu cầu thực tế. Các thiết bị hỗ trợ kiểm soát quá trình hàn, hạn chế sai lệch thao tác và nâng cao tính đồng đều giữa các sản phẩm. Doanh nghiệp có thể liên hệ CNC VINA để trao đổi yêu cầu kỹ thuật, đánh giá mẫu PCB và lựa chọn giải pháp phù hợp với dây chuyền sản xuất.
CÔNG TY CỔ PHẦN ỨNG DỤNG CÔNG NGHỆ & CNC VIỆT NAM
Nhà máy: Điểm công nghiệp Sông Cùng, xã Đồng Tháp, huyện Đan Phượng, Hà Nội, Việt Nam.
Văn phòng: Rox Tower Goldmark City, 136 Hồ Tùng Mậu, phường Phú Diễn, Hà Nội, Việt Nam.
Điện thoại: +84 916 639 355 / +84 915 744 664.
Website: www.cncvina.com.vn ; www.cncvina.net