 Tiếng
Việt
 Tiếng
Anh
 Tiếng
Nhật

 Tiếng Anh


Máy ép bi cổ trụ tay lái
Máy ép bi cổ trụ tay lái xe máy do CNC-VINA thiết kế và sản xuất là giải pháp tối ưu cho ngành công nghiệp lắp ráp xe máy tại Việt Nam. Với thiết kế chuyên dụng, máy được ứng dụng rộng rãi để ép bi vào cổ trụ tay lái và thực hiện các thao tác lắp ráp bằng ép trong các xưởng sản xuất. Được trang bị hệ thống thủy lực mạnh mẽ, máy đảm bảo độ chính xác kỹ thuật cao và tính ổn định trong quá trình vận hành. CNC-VINA tự hào cung cấp các máy móc và dây chuyền tự động hóa hiện đại, đáp ứng nhu cầu sản xuất của ngành công nghiệp ô tô và xe máy. Sản phẩm không chỉ nâng cao hiệu quả mà còn giúp tối ưu hóa quy trình lắp ráp cho doanh nghiệp.
CÔNG TY CỔ PHẦN ỨNG DỤNG CÔNG NGHỆ & CNC VIỆT NAM
Hotline: +84.916 63 9355 / +84.915 74 4664
Email: Sales01@cncvina.com.vn / Sales03@cncvina.com.vn
Mô tả sản phẩm

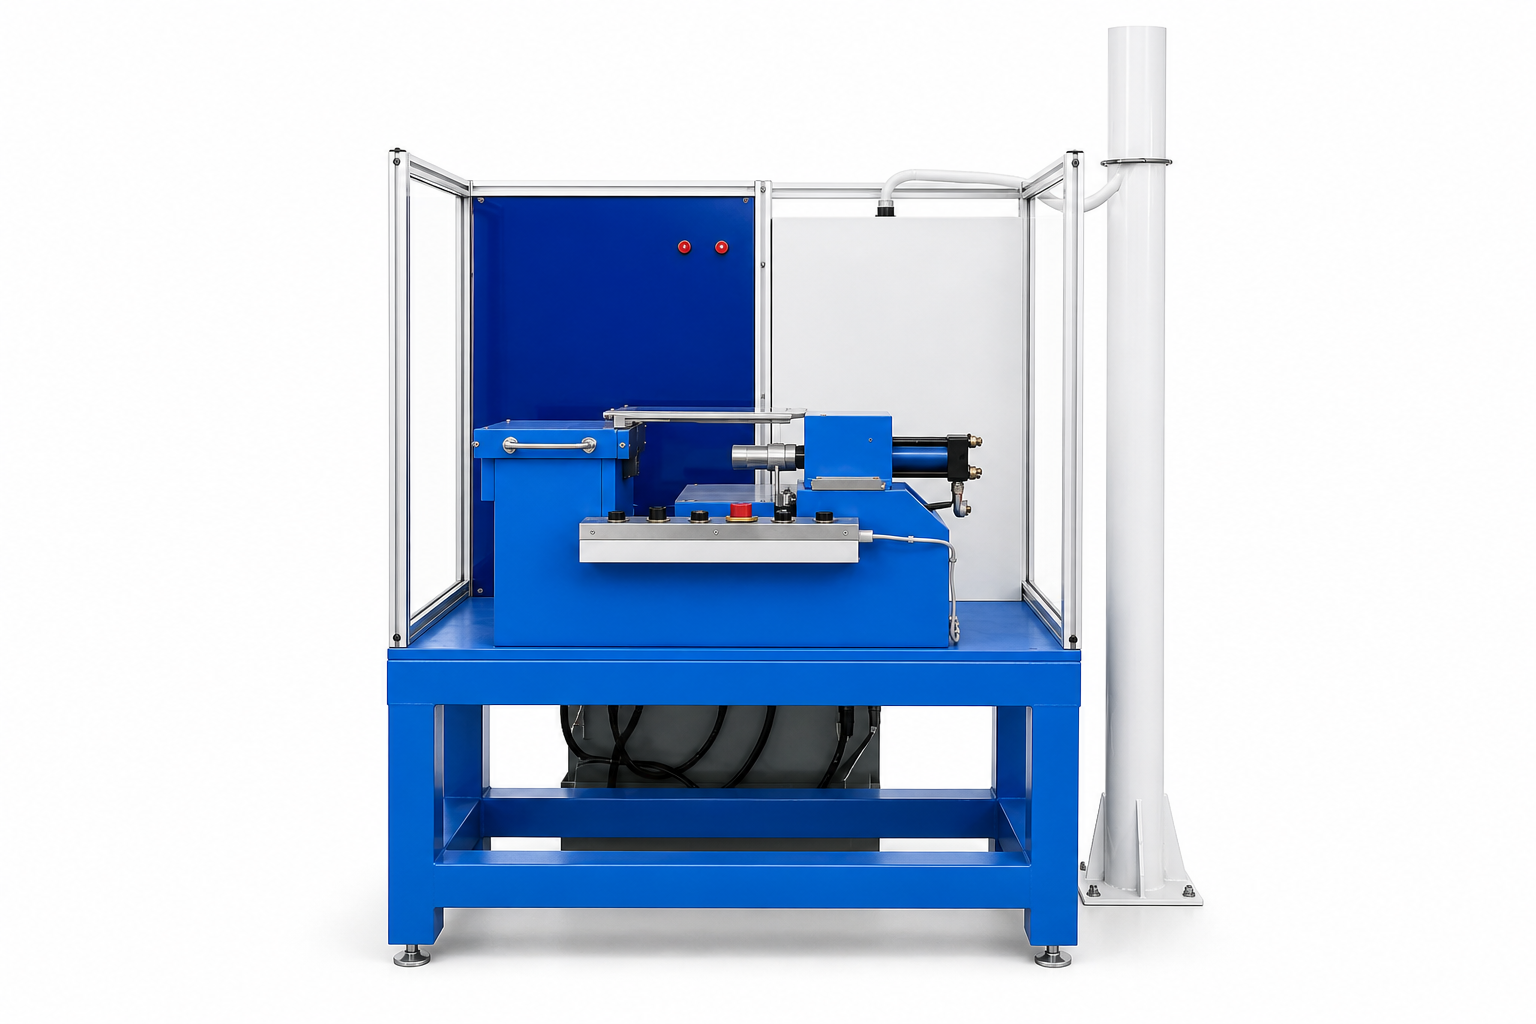
Máy ép bi cổ trụ tay lái là thiết bị chuyên dụng được sử dụng trong công đoạn lắp ráp cổ trụ tay lái của xe máy. Máy sử dụng cơ cấu ép thủy lực để tạo lực ép lớn và ổn định, giúp đưa bi vào đúng vị trí theo yêu cầu kỹ thuật. Bên cạnh đó, hệ thống khuôn và đồ gá định vị giúp cố định chi tiết, trong khi cảm biến hỗ trợ kiểm soát vị trí và hành trình ép. Nhờ khả năng điều chỉnh lực ép, thời gian ép và hành trình, máy giúp quá trình lắp ráp diễn ra đồng đều và hạn chế các lỗi phát sinh. Thiết bị có thể vận hành ở chế độ tự động hoặc bán tự động, phù hợp với nhiều mô hình sản xuất và dây chuyền lắp ráp xe máy. Việc sử dụng máy ép chuyên dụng còn giúp giảm thao tác thủ công, nâng cao năng suất và ổn định chất lượng sản phẩm. Vậy máy ép bi cổ trụ tay lái có cấu tạo, quy trình vận hành và những đặc điểm kỹ thuật nổi bật nào? Hãy cùng CNC VINA tìm hiểu chi tiết trong bài viết dưới đây.
Thông số kỹ thuật của máy ép bi cổ trụ tay lái

| Công suất ép | 50 - 200 tấn lực |
| Đường kính bi | 6mm - 12mm |
| Áp lực làm việc | 1500 psi |
| Kích thước khuôn ép | L300*W200*H150 mm |
| Điều khiển | Thủy lực hoặc điện, tự động/bán tự động |
| Kích thước máy |
L800*W100*H1200 mm
|
| Trọng lượng máy | 200kg |
| Màu sắc | Tùy chọn |
Máy ép bi cổ trụ tay lái có cấu tạo như thế nào?
Máy ép bi cổ trụ tay lái được thiết kế chuyên dụng cho công đoạn ép bi vào cổ trụ tay lái trong dây chuyền lắp ráp xe máy. Máy sử dụng cơ cấu ép thủy lực để tạo lực ép lớn và ổn định, kết hợp với khuôn và hệ thống cảm biến nhằm kiểm soát vị trí, hành trình trong quá trình ép.
Kết cấu khung máy
Khung máy là bộ phận chịu lực chính, dùng để nâng đỡ hệ thống thủy lực, cơ cấu ép, khuôn và các thiết bị điều khiển. Do máy phải tạo lực ép lớn trong quá trình làm việc, khung cần có kết cấu chắc chắn và độ cứng vững cao để hạn chế rung lắc, biến dạng khi chịu tải. Kết cấu ổn định giúp cơ cấu ép di chuyển đúng hướng, đồng thời duy trì vị trí tương quan giữa đầu ép, khuôn và chi tiết trong từng chu kỳ.
Hệ thống ép thủy lực
Hệ thống ép thủy lực có nhiệm vụ tạo và truyền lực ép đến cơ cấu ép để đưa bi vào đúng vị trí trên cổ trụ tay lái. So với phương pháp ép thủ công, cơ cấu thủy lực giúp tạo lực ép lớn và ổn định hơn, phù hợp với các chi tiết có yêu cầu lắp chặt. Máy ép bi cổ trụ tay lái có công suất ép trong khoảng 50–200 tấn lực và áp lực làm việc 1.500 psi, tùy theo cấu hình và yêu cầu của công đoạn.

Khuôn và đồ gá định vị
Khuôn và đồ gá có nhiệm vụ giữ cố định cổ trụ tay lái và bi trong suốt quá trình ép. Trước khi bắt đầu chu trình, chi tiết được đặt vào đúng vị trí trên đồ gá để đảm bảo bi và vị trí cần lắp được căn chỉnh chính xác với đầu ép. Khi chi tiết được định vị ổn định, lực ép sẽ tác động đúng vào vị trí yêu cầu, hạn chế tình trạng bi bị lệch, ép nghiêng hoặc lắp không đạt yêu cầu kỹ thuật.
Cơ cấu ép
Cơ cấu ép là bộ phận trực tiếp truyền lực từ hệ thống thủy lực xuống bi và cổ trụ tay lái. Khi chu trình được kích hoạt, cơ cấu ép di chuyển theo hành trình đã cài đặt và tạo lực tác động lên bi để đưa bi vào vị trí lắp. Việc kiểm soát hướng di chuyển và hành trình của cơ cấu ép giúp quá trình ép diễn ra ổn định, đồng đều giữa các sản phẩm.
Hệ thống cảm biến
Hệ thống cảm biến có nhiệm vụ xác định vị trí của cơ cấu ép và hỗ trợ kiểm soát hành trình trong quá trình làm việc. Máy sử dụng cảm biến tiệm cận để xác định vị trí giới hạn của cơ cấu ép, từ đó kiểm soát điểm kết thúc của hành trình theo thông số đã thiết lập. Hệ thống này giúp hạn chế tình trạng cơ cấu ép di chuyển chưa đủ hành trình hoặc vượt quá vị trí yêu cầu, góp phần duy trì độ đồng đều của quá trình lắp ráp.
Hệ thống điều khiển
Hệ thống điều khiển là nơi người vận hành thực hiện các thao tác khởi động, dừng máy, lựa chọn chế độ và điều khiển chu trình ép. Máy có thể được thiết kế với chế độ tự động hoặc bán tự động, phù hợp với từng yêu cầu sản xuất. PLC đảm nhiệm việc điều khiển và phối hợp các tín hiệu trong chu trình, trong khi hệ thống nút bấm giúp người vận hành dễ dàng thao tác và theo dõi quá trình làm việc.
Bộ phận điều chỉnh lực và thời gian ép
Bộ phận điều chỉnh lực cho phép thiết lập tải trọng ép phù hợp với yêu cầu của từng loại chi tiết và công đoạn lắp ráp. Việc điều chỉnh lực phù hợp giúp tránh tình trạng lực ép quá nhỏ khiến bi chưa được lắp đúng vị trí hoặc lực ép quá lớn có thể ảnh hưởng đến chi tiết. Bên cạnh lực ép, thời gian duy trì quá trình ép cũng có thể được thiết lập bằng timer. Khi kết hợp việc kiểm soát lực, hành trình và thời gian ép, máy có thể duy trì chu trình làm việc ổn định và tạo độ đồng đều cao hơn giữa các sản phẩm.
Quy trình vận hành máy ép bi cổ trụ tay lái
Quy trình thực tế có thể được điều chỉnh tùy theo cấu hình máy và yêu cầu của từng dây chuyền. Với máy ép bi cổ trụ tay lái, có thể mô tả các bước vận hành cơ bản như sau:
Bước 1: Kiểm tra máy trước khi vận hành
Trước khi khởi động, người vận hành kiểm tra nguồn điện, hệ thống thủy lực, khuôn ép, cơ cấu định vị và các cảm biến. Đồng thời kiểm tra khu vực làm việc để đảm bảo không có vật cản hoặc chi tiết đặt sai vị trí.
Bước 2: Cài đặt thông số ép
Thiết lập lực ép, hành trình và thời gian ép theo yêu cầu kỹ thuật của sản phẩm. Lực ép cần được điều chỉnh phù hợp với loại bi và cổ trụ tay lái đang gia công, trong khi hành trình được kiểm soát thông qua hệ thống cảm biến tiệm cận.
Bước 3: Đặt chi tiết vào khuôn
Đặt cổ trụ tay lái và bi vào đúng vị trí trên khuôn, đồ gá. Kiểm tra lại vị trí định tâm và độ ổn định của chi tiết trước khi bắt đầu chu trình ép.
Bước 4: Kích hoạt chu trình ép
Sau khi chi tiết được định vị, người vận hành khởi động chu trình bằng nút điều khiển hoặc hệ thống điều khiển tự động. Cơ cấu ép di chuyển xuống và tác động lực lên bi để đưa bi vào đúng vị trí trên cổ trụ tay lái.
Bước 5: Kiểm soát quá trình ép
Trong quá trình ép, hệ thống cảm biến theo dõi vị trí và hành trình của cơ cấu ép. Khi đạt đến vị trí đã thiết lập, cơ cấu ép dừng hoặc chuyển sang bước tiếp theo của chu trình. Việc kiểm soát này giúp hạn chế tình trạng ép thiếu, ép quá mức hoặc sai vị trí.
Bước 6: Kết thúc chu trình và đưa sản phẩm ra ngoài
Sau khi hoàn thành thời gian ép, cơ cấu ép trở về vị trí ban đầu. Người vận hành lấy chi tiết đã ép ra khỏi khuôn và kiểm tra sơ bộ vị trí lắp bi trước khi chuyển sang công đoạn tiếp theo.
Bước 7: Kiểm tra và lặp lại chu trình
Nếu sản phẩm đạt yêu cầu, tiếp tục đưa chi tiết mới vào khuôn để thực hiện chu kỳ tiếp theo. Trong trường hợp phát hiện bất thường về vị trí, lực ép hoặc hành trình, cần dừng máy và kiểm tra trước khi tiếp tục sản xuất.
Đặc điểm nổi bật của máy ép bi cổ trụ tay lái
Máy ép bi cổ trụ tay lái được thiết kế để kiểm soát quá trình ép chính xác, giúp bi được lắp đúng vị trí và hạn chế các lỗi phát sinh trong quá trình sản xuất. Việc kết hợp hệ thống cảm biến với cơ cấu ép giúp máy hoạt động ổn định, đồng thời hỗ trợ kiểm soát các thông số quan trọng trong từng chu kỳ ép. Một số đặc điểm nổi bật của máy gồm:
- Khung máy và cơ cấu ép được thiết kế có độ cứng vững cao, giúp hạn chế rung lắc trong quá trình vận hành và duy trì độ ổn định khi thực hiện thao tác ép.
- Máy có thể vận hành ở chế độ tự động hoặc bằng tay tùy theo yêu cầu sản xuất. Chế độ tự động phù hợp với quá trình sản xuất liên tục, trong khi chế độ bằng tay thuận tiện cho việc kiểm tra, điều chỉnh và bảo dưỡng máy.
- Hệ thống cảm biến giúp xác định và kiểm soát hành trình ép, hạn chế tình trạng ép thiếu, ép quá mức hoặc ép sai vị trí. Nhờ đó, bi được lắp đúng vị trí theo yêu cầu kỹ thuật của sản phẩm.
- Lực ép được kiểm soát phù hợp giúp bi được cố định chắc chắn vào vị trí lắp đặt, hạn chế hiện tượng lỏng hoặc sai lệch sau quá trình ép.
- Việc kiểm soát chính xác vị trí và lực ép giúp các chi tiết sau khi lắp ráp đạt độ đồng đều cao hơn, góp phần hạn chế các hiện tượng rung, lắc hoặc hoạt động không ổn định trong quá trình sử dụng.
Đặc tính kỹ thuật của máy ép bi cổ trụ
Máy ép bi cổ trụ tay lái được trang bị các cơ cấu điều chỉnh và hệ thống điều khiển nhằm kiểm soát lực ép, hành trình và thời gian ép theo yêu cầu của từng sản phẩm. Các đặc tính kỹ thuật chính gồm:
- Tải trọng ép có thể được điều chỉnh bằng van điều chỉnh bằng tay, cho phép thiết lập lực ép phù hợp với yêu cầu kỹ thuật của từng công đoạn và từng loại sản phẩm.
- Hệ thống cảm biến tiệm cận được sử dụng để xác định vị trí và giới hạn hành trình của cơ cấu ép. Nhờ đó, máy có thể kiểm soát độ sâu ép và hạn chế tình trạng ép thiếu hoặc ép quá hành trình.
- Thời gian duy trì lực ép được thiết lập thông qua timer, giúp quá trình ép được thực hiện ổn định và đồng đều giữa các chu kỳ.
- Máy tích hợp PLC để điều khiển và phối hợp các thao tác trong chu trình ép. Hệ thống nút bấm giúp người vận hành dễ dàng khởi động, dừng máy và lựa chọn chế độ hoạt động.
- Các tín hiệu từ cảm biến được sử dụng để theo dõi trạng thái của cơ cấu ép, hỗ trợ phát hiện những trường hợp ép chưa đạt yêu cầu và hạn chế sản phẩm lỗi trong quá trình sản xuất.
Ứng dụng của máy ép bi cổ trụ tay lái trong dây chuyền lắp ráp xe máy điện
Máy ép bi cổ trụ tay lái xe máy do CNC VINA thiết kế và chế tạo là thiết bị chuyên dụng phục vụ công đoạn lắp ráp cụm cổ trụ tay lái trong dây chuyền lắp ráp xe máy điện. Máy được sử dụng trong các xưởng sản xuất, dây chuyền lắp ráp xe máy, giúp đưa bi vào đúng vị trí với lực ép phù hợp và độ ổn định cao.
- Máy được sử dụng để ép bi vào vị trí lắp đặt trên cổ trụ tay lái theo yêu cầu kỹ thuật của từng loại xe. Cơ cấu ép thủy lực tạo lực ép đủ lớn và ổn định, giúp bi được lắp chắc chắn, hạn chế tình trạng lệch vị trí hoặc lắp không đạt yêu cầu.
- Máy phù hợp với các công đoạn lắp ráp sử dụng phương pháp ép trong dây chuyền sản xuất xe máy. Việc sử dụng thiết bị chuyên dụng giúp giảm thao tác thủ công, duy trì độ đồng đều giữa các sản phẩm và hỗ trợ nâng cao năng suất lắp ráp.
- Quá trình ép được kiểm soát thông qua lực ép và hành trình của cơ cấu máy, giúp hạn chế các lỗi như ép thiếu, ép quá mức hoặc lắp sai vị trí. Nhờ đó, chất lượng của cụm cổ trụ tay lái được duy trì ổn định giữa các chu kỳ sản xuất.
- Máy có thể được thiết kế phù hợp với yêu cầu của từng dây chuyền và công đoạn sản xuất. Tùy theo mức độ tự động hóa, thiết bị có thể kết hợp với hệ thống cấp phôi, cơ cấu định vị, kiểm tra hoặc các thiết bị tự động khác để tạo thành một công đoạn lắp ráp hoàn chỉnh.
Máy ép bi cổ trụ tay lái là giải pháp phù hợp cho các doanh nghiệp sản xuất và lắp ráp xe máy đang hướng đến việc nâng cao năng suất và kiểm soát chất lượng công đoạn lắp ráp. Với cơ cấu ép thủy lực, khuôn định vị và hệ thống cảm biến, máy hỗ trợ kiểm soát lực ép, hành trình và thời gian ép một cách ổn định. Khả năng vận hành tự động hoặc bán tự động giúp doanh nghiệp linh hoạt lựa chọn phương thức sản xuất phù hợp với quy mô và yêu cầu của từng dây chuyền. Việc sử dụng thiết bị chuyên dụng cũng góp phần giảm thao tác thủ công, hạn chế sai lệch trong quá trình lắp bi và nâng cao tính đồng đều giữa các sản phẩm. Đặc biệt, máy có thể được thiết kế và điều chỉnh theo yêu cầu về sản phẩm, công suất và mức độ tự động hóa của từng doanh nghiệp. Với kinh nghiệm thiết kế và chế tạo máy, CNC VINA có thể tư vấn giải pháp máy ép và thiết bị tự động phù hợp với từng công đoạn sản xuất. Nếu doanh nghiệp đang tìm kiếm máy ép bi cổ trụ tay lái hoặc giải pháp tự động hóa cho dây chuyền lắp ráp, hãy liên hệ CNC VINA để được tư vấn cụ thể.
Khách hàng có nhu cầu về các máy ép servo, máy ép tự động phục vụ ngành lắp ráp điện tử vui lòng liên hệ:
CÔNG TY CỔ PHẦN ỨNG DỤNG CÔNG NGHỆ & CNC VIỆT NAM
Nhà máy: Điểm công nghiệp Sông Cùng, xã Đồng Tháp, Huyện Đan Phượng, Tp. Hà Nội, Việt Nam
Điện thoại: +84.916 63 9355 / +84.915 74 4664
Website: https://cncvina.com.vn; https://cncvina.net; https://cncviname.com.vn
Email: Sales01@cncvina.com.vn | Sales03@cncvina.com.vn


