 Tiếng
Việt
 Tiếng
Anh
 Tiếng
Nhật

 Tiếng Anh

良好なはんだ接合部とは?スルーホールはんだ接合部の5つの検査基準

はんだ接合部の品質基準は、電子プリント基板(PCB)の製造・実装工程において、はんだ接合部の品質を評価するための重要な指標です。良好なはんだ接合部には、電気的導通の確保だけでなく、適切なぬれ性、接合強度、接合形状などの品質要件を満たすことが求められます。統一された検査基準がない場合、製造現場では品質管理、不良検出、製品の合否判定が困難になる可能性があります。 なかでも、IPC-A-610は電子組立品の品質受入基準として広く採用されており、スルーホールはんだ接合部に関する判定基準も規定しています。この基準を適切に適用することで、不良率の低減、手直し作業の削減、安定した製造品質の維持につながります。
本記事では、CNC VINAがIPC-A-610に基づくスルーホールはんだ接合部の5つの主要検査項目、代表的なはんだ付け不良、およびPCB生産ラインにおけるはんだ接合品質の管理方法について解説します。
1. 良好なはんだ接合部とは?
良好なはんだ接合部とは、はんだのぬれ性、スルーホール内のはんだ充填状態、接合形状、表面状態、および部品リードの突出長さに関する技術的要件を満たした接合部を指します。電気的接続の信頼性と機械的接合強度を確保するとともに、適用される受入基準で許容される範囲を超える欠陥がないことが求められます。
スルーホール実装技術(Through-Hole Technology:THT) では、はんだによって部品リード、めっきスルーホールの内壁、およびPCBのランドが接合されます。接合品質は、はんだ材料、表面状態、温度、接触時間、はんだ付け方法など、さまざまな要因によって左右されます。
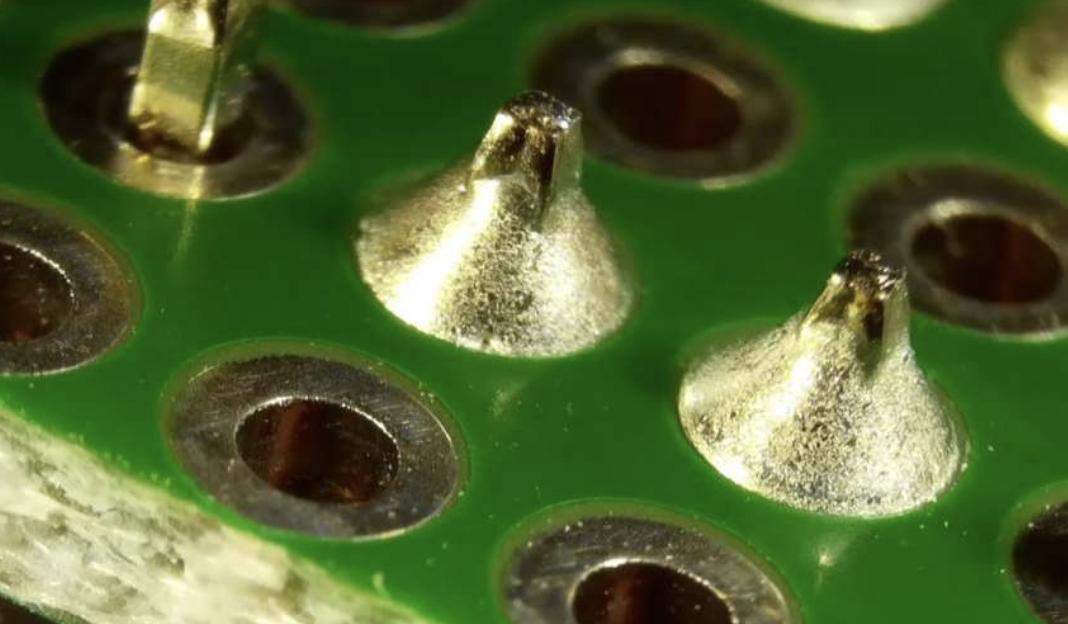
良好なはんだ接合部には、適切なぬれ性、電気的・機械的接続を確保するための十分なはんだ量、適正な接合形状、および許容範囲を超える欠陥がないことが求められます。また、部品リードやPCBのランドも、適用される技術要件を満たしている必要があります。具体的な合否判定基準は、製品クラス、設計図面、および顧客との間で合意された規格によって異なります。
2. はんだ接合品質の評価におけるIPC-A-610規格
IPC-A-610(Acceptability of Electronic Assemblies)は、はんだ接合部、電子部品、実装後のプリント基板を含む電子組立品の受入基準を定めた業界規格です。IPC-A-610は、品質管理(QC)、品質保証(QA)、技術部門、および顧客が共通の基準に基づいて検査方法、不良判定、製品の合否判定を統一するための重要な指針となります。
2.1. IPC-A-610に基づく製品クラスの分類
IPC-A-610では、電子製品を用途や信頼性要求に応じて、以下の3つのクラスに分類しています。
|
製品クラス |
品質要求 |
主な用途例 |
|---|---|---|
|
Class 1 |
基本的な機能を満たす一般電子製品 |
電子玩具、簡易な民生用電子機器 |
|
Class 2 |
安定した動作、耐久性、長寿命が求められる製品 |
産業用機器、電源装置、通信機器 |
|
Class 3 |
極めて高い信頼性が要求され、動作の中断が許容されない製品 |
航空宇宙システム、重要制御システム、一部の医療機器 |
Class 3では、一般的に他のクラスよりも厳格な受入基準が適用されます。ただし、適用する製品クラスは、使用分野だけでなく、製品の特性、契約仕様、および顧客要求に基づいて決定する必要があります。
2.2. 製造開始前に品質基準を統一する必要性
同じはんだ接合部であっても、ある製品クラスでは合格と判定される一方、別のクラスでは不合格となる場合があります。製造メーカーと顧客の間で受入基準が統一されていない場合、製品の返品、手直し費用の増加、品質に関するクレームなどが発生するおそれがあります。 製造開始前には、適用する製品クラス(Class 1、2、3)、IPC-A-610の適用版、設計図面の要求事項、検査方法、および不適合品の処理基準を明確にすることが重要です。これらの条件を事前に統一することで、製造ロットや作業シフトが異なる場合でも、一貫した品質管理を実現できます。
3. スルーホールはんだ接合部の5つの主要検査項目
スルーホールはんだ接合部の品質を評価する際には、はんだのぬれ性、スルーホール内のはんだ充填率、接合形状、および関連する技術的要件を確認する必要があります。以下では、PCB製造工程におけるはんだ接合品質の検査で重要となる項目について解説します。
3.1. はんだのぬれ性(Wetting)
はんだのぬれ性とは、溶融したはんだが部品リード、PCBのランド、またはめっきスルーホールの内壁に広がり、密着する性質を指します。良好なぬれ性を持つはんだ接合部では、接合面が連続し、なめらかな形状が形成されます。一方、はんだが球状に凝集したり、接合面から分離したりする状態は、ぬれ不良の兆候となります。検査時には、はんだの密着状態、接合部の形状、および許容範囲を超える不ぬれ(Nonwetting)やぬれ戻り(Dewetting)の有無を確認する必要があります。一般的に、接触角が90°未満であることは、ぬれ性を評価する際の参考指標として用いられます。ただし、接触角だけでは、はんだ接合部の合否を判断することはできません。
ぬれ不良の主な原因には、表面の酸化、汚染、フラックスの不適合、はんだ付け温度の不足などがあります。
3.2. スルーホール内のはんだ充填率(Vertical Fill)
スルーホール内のはんだ充填率とは、部品リードとめっきスルーホール内壁の間に充填されたはんだの高さを、基板の厚さに対する割合で表したものです。一般的なスルーホールはんだ付けの多くのケースでは、Class 2およびClass 3に対して75%以上の充填率が受入判定の参考基準として用いられます。ただし、具体的な要求値は、スルーホールの構造、部品の種類、およびIPC-A-610に規定された例外条件によって異なります。はんだの充填不足は、接合面積の減少、機械的強度の低下、耐振動性の低下につながる可能性があります。主な原因としては、熱伝達の不足、表面の酸化、不適切なフラックス、スルーホール寸法の不適合、はんだとの接触時間の不足などが挙げられます。
高い信頼性が求められる製品では、外観検査に加えて断面解析を実施し、スルーホール内部のはんだ充填状態を確認する場合があります。
3.3. はんだ接合部の形状とはんだ量
はんだ接合部の形状は、ぬれ性の状態や部品リード周辺におけるはんだの分布を反映します。基板のはんだ面では、部品リードとランドの間に適切な接合が形成され、はんだ不足や許容範囲を超える過剰なはんだの付着がないことが求められます。検査時には、接合形状、はんだ量、はんだの被覆状態、および接合部の確認に必要な領域の視認性を評価する必要があります。はんだ量が過剰な場合、検査対象部分が隠れたり、
はんだブリッジ(Solder Bridging)が発生したりする可能性があります。一方、はんだ量が不足すると、接合面積が減少し、機械的強度の低下につながるおそれがあります。はんだ接合部の形状は、部品リードの構造、PCBランドの設計、およびIPC-A-610の該当する受入基準に基づいて評価する必要があります。すべてのはんだ接合部に対して、単一の形状基準を一律に適用することは適切ではありません。
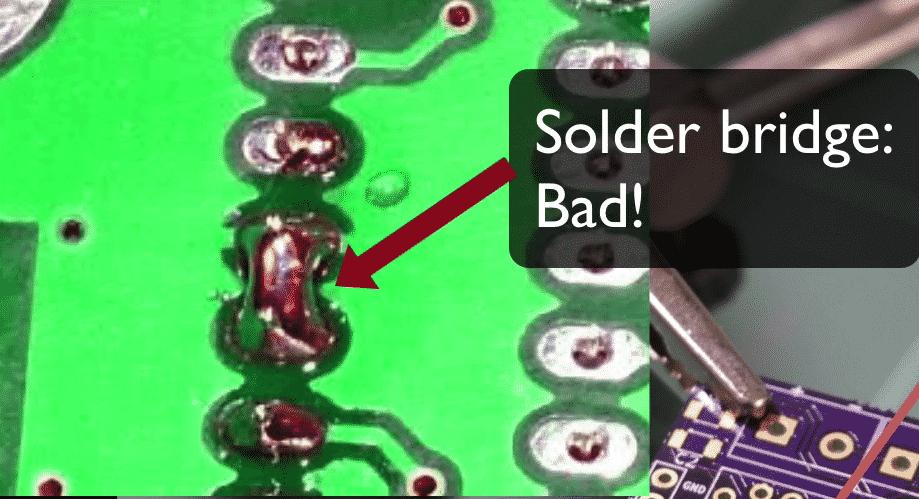
検査時には、以下の項目に注意する必要があります。
-
はんだ接合部の形状が、部品リードおよびランドの構造に適しているか。
-
はんだ量が、必要な被覆範囲および接合強度の要件を満たしているか。
-
導電部間に意図しないはんだブリッジが形成されていないか。
-
過剰なはんだによって、品質評価に必要な接合部の状態が確認できなくなっていないか。
はんだ量が過剰な場合、ぬれ状態の確認が難しくなるほか、リード間隔が狭い部分では、はんだブリッジが発生するリスクが高まります。一方、はんだ量が不足すると、必要な被覆範囲、スルーホール内の充填率、または機械的接合強度の要件を満たせない可能性があります。なお、凹状のフィレット形状がすべての部品リードに共通して要求されるわけではありません。接合部の合否は、リード形状、ランド構造、および適用規格に定められた判定基準に基づいて評価する必要があります。
3.4. はんだ接合部の表面状態
はんだ接合部の表面状態は、外観検査において最初に確認される重要な項目の一つです。良好なはんだ接合部では、接合が連続して形成されており、亀裂や接合部の剥離など、許容されない欠陥がないことが求められます。ただし、表面の光沢だけでは、はんだ接合部の品質を判断することはできません。
|
評価項目 |
鉛入りはんだ |
鉛フリーはんだ |
|---|---|---|
|
一般的な表面状態 |
比較的光沢があり、滑らか |
光沢が少なく、粒状の外観になる場合がある |
|
光沢の程度 |
一般的に高い |
低い場合がある |
|
評価方法 |
接合形状、ぬれ性、欠陥の有無を総合的に評価する |
表面に光沢がないという理由だけで不良と判定しない |
検査時に注意すべき現象には、亀裂、ボイド、ピンホール、異常な表面状態、およびはんだの凝固過程で接合部が動いたことを示す痕跡などがあります。ただし、すべてのピンホールや表面の不規則な痕跡が、必ずしも製品の不合格につながるわけではありません。合否判定は、欠陥の状態および適用される検査基準に基づいて行う必要があります。
3.5. 部品リードの長さと状態
はんだ接合部だけでなく、部品リードについても、機械的な接合強度および周辺部品との適切な絶縁距離を確保するために検査する必要があります。主な検査項目には、リードの突出長さ、切断状態、機械的変形、リード先端の視認性、および隣接する導電部との距離が含まれます。リードが長すぎる場合、必要な電気的クリアランスが確保できなくなる可能性があります。一方、不適切なリード切断は、機械的応力の発生やPCBランドの損傷につながるおそれがあります。許容範囲については、部品リードの構造ごとにIPC-A-610の該当する判定基準を確認する必要があります。
4. PCBの代表的なはんだ付け不良とその見分け方
スルーホールはんだ付け工程では、はんだ接合部の品質は、使用材料、PCB設計、はんだ槽の温度、フラックスの塗布量、接触時間など、さまざまな要因によって左右されます。PCBの代表的なはんだ付け不良を正確に識別することで、品質管理(QC)部門は不良原因を特定し、製造工程の適切な調整や改善を迅速に実施できます。

|
不良の種類 |
主な特徴 |
一般的な原因 |
|---|---|---|
|
コールドジョイント(冷はんだ) |
接合不良、異常な表面状態、亀裂の発生 |
熱不足、ぬれ不良、凝固中の振動や移動 |
|
はんだ不足 |
はんだの被覆範囲やスルーホール内の充填率が不足 |
フラックス不足、温度不足、接触時間の不足 |
|
はんだ過多 |
はんだが過剰に付着し、検査箇所が見えにくくなる |
不適切なはんだ付け条件、はんだの排出不良 |
|
はんだブリッジ |
本来接続されるべきでない導電部間がはんだでつながる |
リード間隔が狭い、はんだの排出不良 |
|
ボイド・ピンホール |
接合部の表面または内部に空洞が発生 |
水分、はんだ付け時のガス発生、不適切な加熱条件 |
|
不ぬれ |
はんだが接合面に広がらず、密着しない |
酸化、汚染、フラックスの不適合 |
4.1. コールドジョイントと不ぬれ
コールドジョイント(冷はんだ)は、一般的に加熱条件の不足や不適切な凝固過程によって発生する接合不良です。一方、不ぬれ(Nonwetting)は、はんだが接合対象の表面に適切な金属結合を形成できない現象を指します。これらの不良は外観が似ている場合がありますが、発生原因は異なります。不良が確認された場合は、部品リードやPCBランドの表面状態、フラックスの活性度、はんだ付け温度などの工程条件を確認する必要があります。
なお、鉛フリーはんだの表面が灰色または光沢の少ない状態であるという理由だけで、コールドジョイントと判定することは適切ではありません。
4.2. 部品リード間のはんだブリッジ
はんだブリッジ(Solder Bridging)とは、本来電気的に分離されるべき導電部間が、はんだによって意図せず接続される不良です。この現象は、リード間隔が狭い部分や、はんだの排出が不安定な工程で発生しやすくなります。ディップはんだ付けおよびフローはんだ付けでは、はんだ槽の温度、フラックスの塗布量、接触時間、部品の配置方向、基板の引き上げ速度などを確認する必要があります。電気的な短絡を引き起こすはんだブリッジは、製品の最終受入検査前に必ず修正しなければなりません。
4.3. はんだ接合部のボイドとピンホール
ボイドは、溶融はんだ内部にガスが閉じ込められたり、凝固過程でガスが放出されたりすることで形成されます。主な原因として、PCB、電子部品、はんだ付け材料に含まれる水分や、不適切な加熱条件などが挙げられます。表面に現れる空洞の一部は外観検査で確認できますが、内部の欠陥については適切な検査方法を使用する必要があります。品質管理(QC)担当者は、適用される受入基準に従い、欠陥の大きさ、位置、および接合品質への影響を評価する必要があります。
5. 製造現場におけるはんだ接合品質の検査方法
はんだ接合部の検査は、実装済みPCBが次の製造工程へ進む前に、不良を発見するための重要な工程です。製造数量や品質要求に応じて、以下の検査方法を選択できます。
5.1. 拡大鏡を使用した外観検査
品質管理(QC)担当者は、目視、拡大鏡、または実体顕微鏡を使用して、はんだのぬれ性、接合形状、はんだの被覆状態、および表面欠陥を評価します。検査エリアには、適切な照明、標準作業手順書、および製品クラスごとの合格・不合格判定用の限度見本を用意することが重要です。観察倍率は、検査対象や要求精度に応じて選定します。
5.2. 自動光学検査(AOI)
自動光学検査(AOI:Automated Optical Inspection)は、カメラと画像処理アルゴリズムを使用し、はんだ不足、はんだブリッジ、接合形状の異常、部品の位置ずれなどを検出する検査方法です。検出可能な項目は、装置の構成によって異なります。この方法は大量生産ラインに適しており、検査品質の均一化に役立ちます。ただし、AOIでは、めっきスルーホール内部の欠陥や、カメラから見えない部分の状態を完全に評価することはできません。
5.3. はんだ接合部の断面検査
断面解析では、接合部の内部構造、スルーホール内のはんだ充填率、および内部欠陥を詳しく評価できます。この方法は試料を破壊する検査であるため、一般的には製造工程の妥当性確認、不良原因の解析、または品質管理計画に基づく抜き取り検査に使用されます。
5.4. PCBの電気検査と機能検査
インサーキットテスト(ICT:In-Circuit Test)や機能検査(FCT:Functional Circuit Test)などの方法により、断線、短絡、機能異常を検出できます。ただし、電気検査に合格した製品であっても、IPC-A-610のすべての受入基準を満たしているとは限りません。そのため、製造メーカーは機能検査に加えて、外観検査やその他の適切な品質評価方法を組み合わせる必要があります。
はんだ付け工程と検査工程がPCB製造ラインで果たす役割については、PCBの製造工程もご参照ください。
6. はんだ接合品質の管理における自動はんだ付け設備の役割
PCBの大量生産では、はんだ接合品質を安定させるために、温度、接触時間、位置決め、はんだ量を一定に維持することが重要です。手作業と比較して、自動はんだ付け設備はプログラムによる工程条件の管理が可能であり、製造サイクル間のばらつきを低減できます。
6.1. はんだ付け温度と接触時間の管理
はんだ付け温度と接触時間は、熱伝達、フラックスの活性化、およびはんだのぬれ性に影響します。加熱が不十分な場合、はんだの充填不足や接合不良が発生する可能性があります。一方、温度が高すぎたり、接触時間が長すぎたりすると、PCBランドや電子部品への熱的ダメージのリスクが高まります。自動はんだ付け装置では、運転条件を設定し、各製造サイクルで同じ条件を再現できます。ただし、量産開始前には、実際の製品を使用して設定条件の妥当性を確認する必要があります。
6.2. 位置決めと接触条件の安定化
ディップはんだ付けでは、浸漬深さ、保持時間、および基板の引き上げ速度が、部品リードに付着するはんだ量に影響します。専用治具と組み合わせた動作制御システムにより、製品の位置を安定させ、作業ごとのばらつきを抑えることができます。ロボットはんだ付けでは、装置構成に応じて、プログラム制御による各はんだ付けポイントの位置決め、接触時間、およびはんだ供給量の設定が可能です。
6.3. 複数のPCB品種への対応
プログラム保存機能を備えた自動はんだ付け設備では、事前に条件を確認したPCB品種間の切り替え時に、段取り時間を短縮できます。ただし、PCB設計、電子部品、または使用材料を変更する場合には、はんだ付け条件を再確認する必要があります。また、データ記録機能を備えたシステムでは、製造ロットごとの運転条件を記録し、トレーサビリティの確保に役立てることができます。自動化によって工程の安定性は向上しますが、はんだ接合品質は、PCB設計、使用材料、治具、およびはんだ付けプログラムにも左右されます。
7. CNC VINAのPCBはんだ付け設備ソリューション
CNC VINAは、自動化システムの設計・製造における豊富な経験を活かし、電子プリント基板のはんだ付け工程に対応する設備ソリューションを提供しています。各設備の仕様は、PCBの構造、はんだ付け方法、生産能力、およびお客様の品質要求に応じて選定・設計されます。
7.1. 自動ディップはんだ付け装置
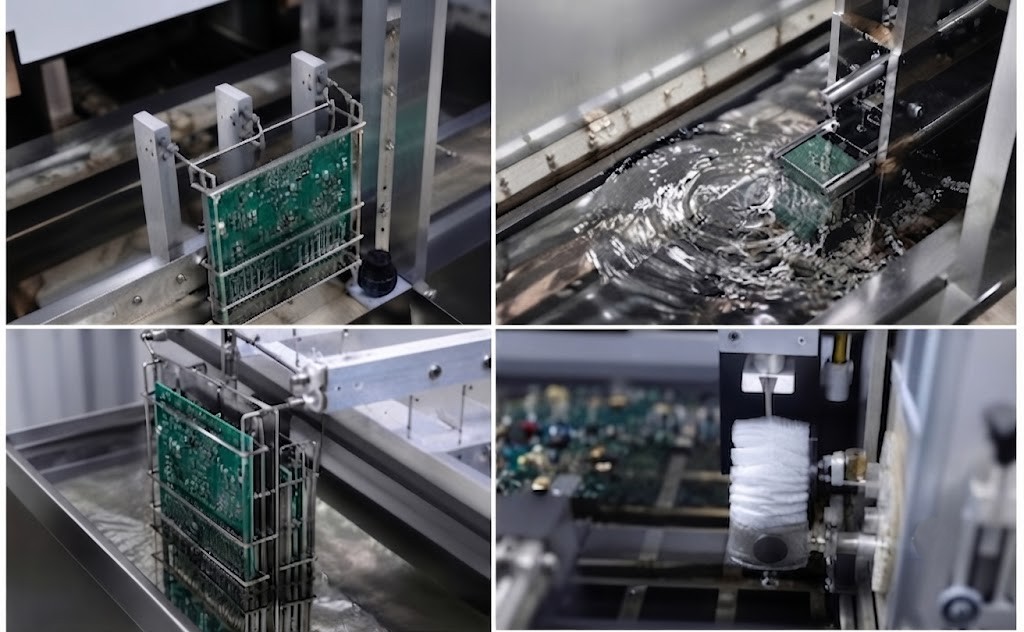
自動ディップはんだ付け装置は、プリント基板上の対象箇所に対して、ディップはんだ付けを行うための設備です。装置の構成に応じて、浸漬動作、接触時間、および製品の引き上げ動作を制御できます。専用治具は、PCBの寸法、部品リードの位置、および保護が必要な領域に合わせて設計されます。浸漬条件を一定に維持することで、製造サイクル間の作業ばらつきを低減し、安定したはんだ付け品質の確保に貢献します。
7.2. PCBはんだ付けロボット
PCBはんだ付けロボットは、あらかじめ設定された位置ではんだ付け作業を行う装置であり、ポイントごとのはんだ付けが必要な製品に適しています。多軸動作システムにより、はんだ付け位置への移動経路、接触時間、およびはんだ供給量を制御できます。適用の可否は、部品間隔、はんだごて先端のアクセス性、および各はんだ付け箇所に求められる品質要件によって異なります。
7.3. インライン式フラックス塗布装置
インライン式フラックス塗布装置は、ディップはんだ付けやフローはんだ付けの前工程で、必要な箇所にフラックスを塗布するための設備です。塗布範囲、フラックスの供給量、および製品間の塗布均一性を管理できます。塗布条件は、使用材料、PCBの構造、および実際のはんだ付け条件に応じて設定されます。
CNC VINAでは、設備を生産ラインへ導入する前に、PCBサンプルの評価、適切な治具構成の検討、および試運転条件の設定について、お客様と連携して対応することが可能です。
8. はんだ接合部の品質基準に関するよくある質問
8.1. 光沢のあるはんだ接合部は、必ず良品と判断できますか?
必ずしもそうではありません。鉛フリーはんだは、表面に光沢がなくても技術的要件を満たしている場合があります。はんだ接合部の品質は、適用される受入基準に従い、ぬれ性、接合形状、はんだの被覆状態、および欠陥の有無を総合的に評価する必要があります。
8.2. スルーホール内のはんだ充填率は何%以上で合格となりますか?
Class 2およびClass 3の一般的なスルーホールはんだ付けでは、多くの場合、75%以上の充填率が参考基準として用いられます。ただし、具体的な要求値は、接合部の構造、適用される例外条件、および使用する規格の版によって異なります。
8.3. IPC-A-610とJ-STD-001の違いは何ですか?
IPC-A-610は電子組立品の受入判定基準を定めた規格です。一方、J-STD-001は、電気・電子機器のはんだ付け組立品を製造する際の要求事項を規定しています。これらの規格は、製造工程の品質管理と製品の合否判定を適切に行うために、併用されることが一般的です。
8.4. 不良となったはんだ接合部は再はんだ付けできますか?
適用される手直し手順で認められている場合は、再はんだ付けが可能です。ただし、繰り返し加熱することで、PCBランド、スルーホールめっき、および電子部品に損傷を与える可能性があります。そのため、製造メーカーは手直し条件を適切に管理し、再はんだ付け後に必要な検査を実施する必要があります。
8.5. CNC VINAではPCBの種類に応じた専用はんだ付け装置を設計できますか?
CNC VINAでは、お客様の製品仕様に合わせた自動化設備の設計・製造に対応しています。はんだ付け装置の仕様は、PCBの寸法、部品の配置、はんだ付け方式、生産能力、および適用される品質基準に基づいて検討・選定します。はんだ接合部の品質基準は、電子プリント基板の製造において、はんだ接合品質を評価し、製品の受入要件を統一するための重要な指標です。スルーホールはんだ接合部では、ぬれ性、はんだ充填率、接合形状、表面状態、および部品リードの状態という5つの項目が重要な検査基準となります。検査結果は、適用される製品クラスおよびIPC-A-610の版に基づいて評価する必要があります。品質検査に加えて、はんだ付け条件を安定して維持することも、製造工程における不良削減の重要な要素です。
自動化設備の設計・製造における豊富な経験を持つCNC VINAは、お客様の生産要件に応じた自動ディップはんだ付け装置、PCBはんだ付けロボット、フラックス供給システムを提供しています。これらの設備は、はんだ付け工程の安定化、作業ばらつきの低減、および製品品質の均一化に貢献します。
PCBサンプルの評価、技術仕様の検討、生産ラインに適した設備の選定については、CNC VINAまでお気軽にお問い合わせください。
ベトナムCNC・技術応用株式会社(CNC VINA)
工場: ベトナム・ハノイ市ダンフオン県ドンタップ社ソンクン工業地区
オフィス: ベトナム・ハノイ市フーディエン街区ホートゥンマウ通り136番地、Rox Tower Goldmark City
電話番号: +84 916 639 355 / +84 915 744 664
ウェブサイト: www.cncvina.com.vn ; www.cncvina.net
メールアドレス: sale01@cncvina.com.vn ; sales03@cncvina.com.vn