 Tiếng
Việt
 Tiếng
Anh
 Tiếng
Nhật

 Tiếng Anh

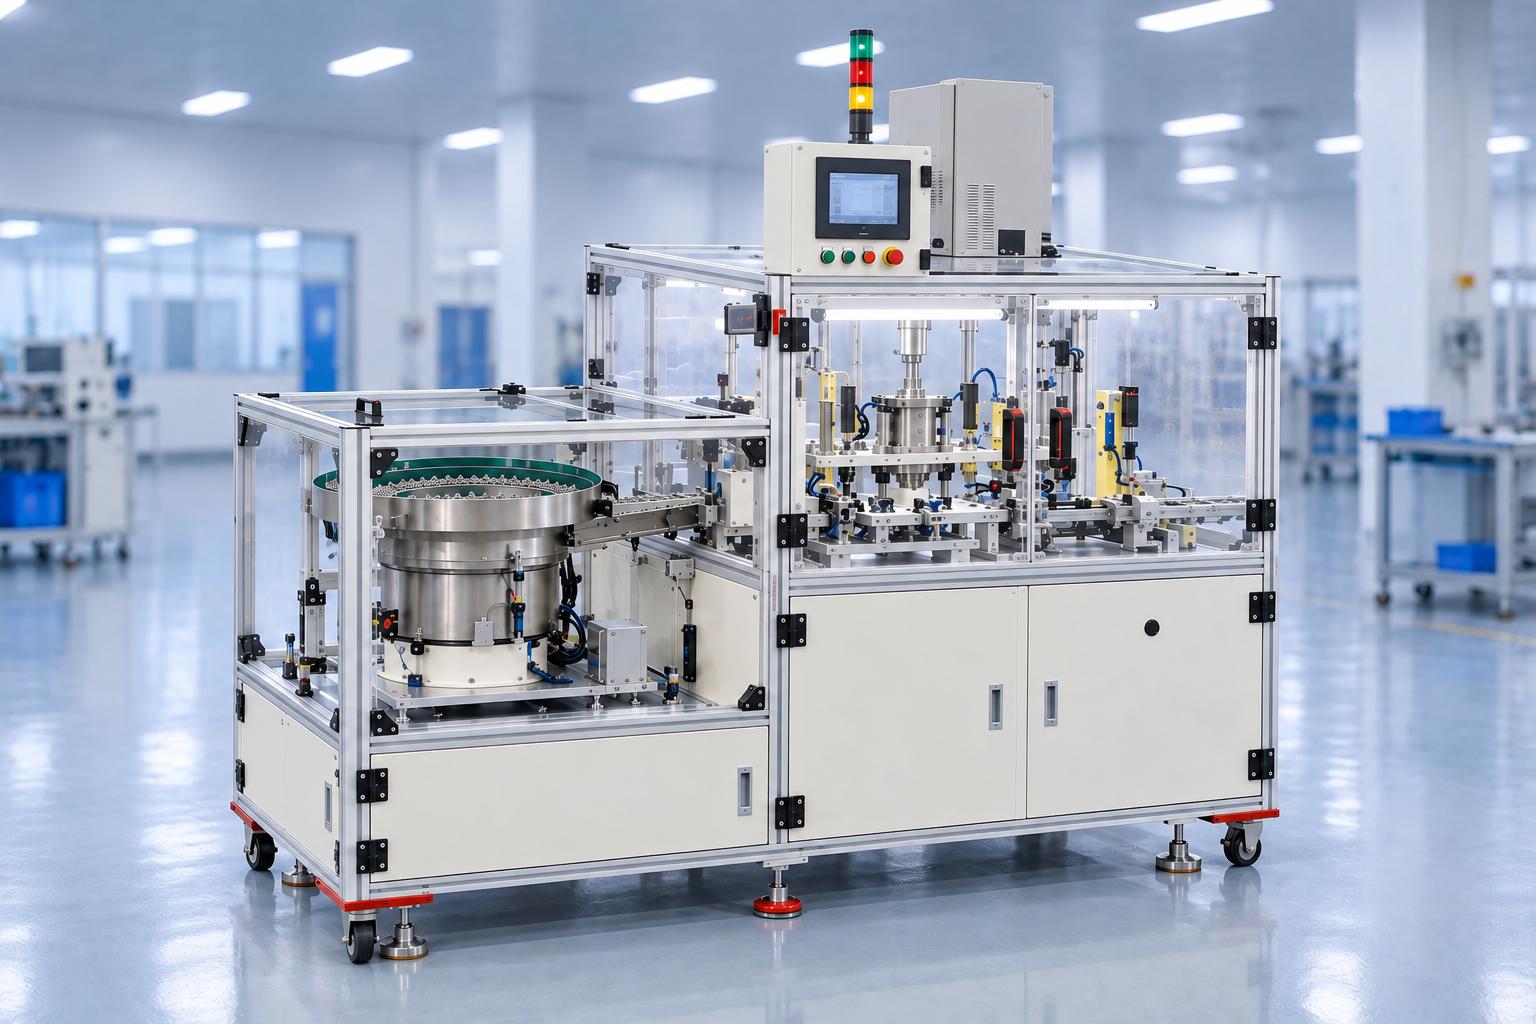
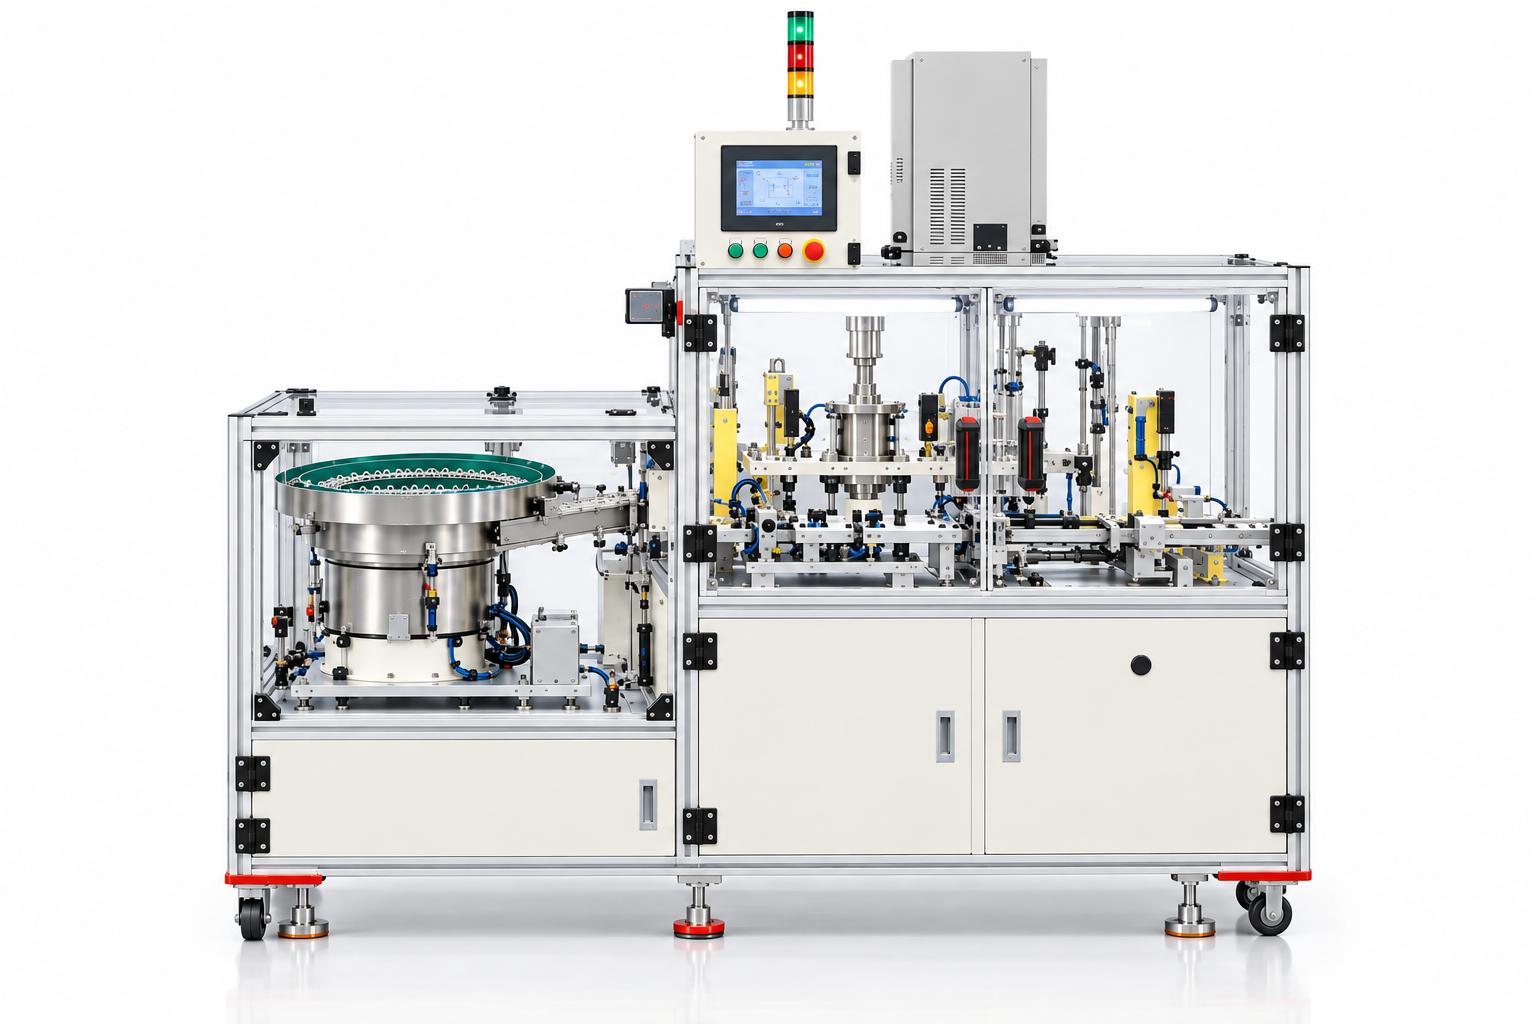
Máy uốn linh kiện và lắp ráp tự động
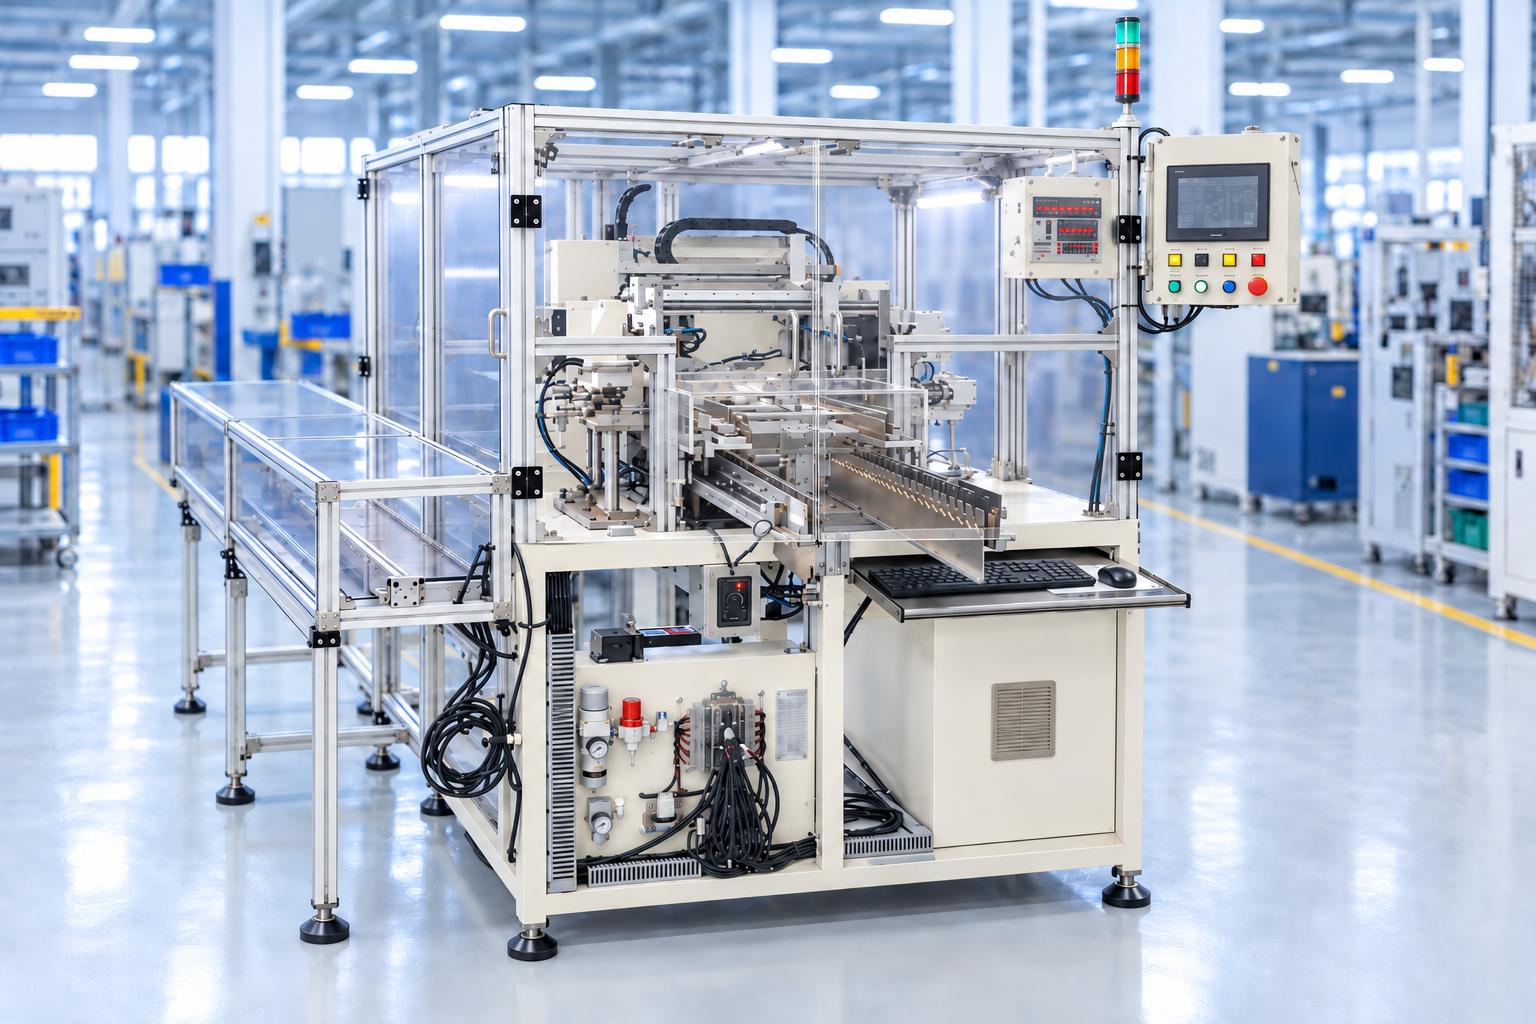
Máy uốn linh kiện và lắp ráp tự động là hệ thống chuyên dụng cho các sản phẩm cần cấp chi tiết, tạo hình và lắp ráp theo trình tự tự động. Máy tổ hợp nhiều công đoạn trong cùng một chu trình gồm cấp chi tiết tự động, bôi keo, kiểm tra hình ảnh, cấp và uốn linh kiện, ép lắp linh kiện vào chi tiết chính, đo chiều cao sau lắp ráp và phân loại sản phẩm đạt/không đạt.
Thiết bị được thiết kế theo yêu cầu của từng sản phẩm. Hình dạng chi tiết chính, kích thước linh kiện cần uốn, vị trí bôi keo, lực và hành trình ép, tiêu chí đo kiểm, đồ gá và phương thức chuyển sản phẩm có thể được điều chỉnh theo công nghệ của từng dây chuyền.
CÔNG TY CỔ PHẦN ỨNG DỤNG CÔNG NGHỆ & CNC VIỆT NAM
Hotline: +84.916 63 9355 / +84.915 74 4664
Email: Sales01@cncvina.com.vn / Sales03@cncvina.com.vn
Mô tả sản phẩm

Máy uốn linh kiện và lắp ráp tự động là hệ thống chuyên dụng cho các sản phẩm cần cấp chi tiết, tạo hình và lắp ráp theo trình tự tự động. Máy tổ hợp nhiều công đoạn trong cùng một chu trình gồm cấp chi tiết tự động, bôi keo, kiểm tra hình ảnh, cấp và uốn linh kiện, ép lắp linh kiện vào chi tiết chính, đo chiều cao sau lắp ráp và phân loại sản phẩm đạt/không đạt. Thiết bị được thiết kế theo yêu cầu của từng sản phẩm. Hình dạng chi tiết chính, kích thước linh kiện cần uốn, vị trí bôi keo, lực và hành trình ép, tiêu chí đo kiểm, đồ gá và phương thức chuyển sản phẩm có thể được điều chỉnh theo công nghệ của từng dây chuyền. Vậy máy uốn linh kiện và lắp ráp tự động tích hợp được ứng dụng trong ngành công nghiệp nào và có nguyên lý hoạt động ra sao? Bài viết dưới đây, hãy cùng CNC VINA làm rõ những thông tin này nhé.
Máy uốn linh kiện và lắp ráp tự động mang lại giá trị gì trong sản xuất công nghiệp?
Máy phù hợp với các dây chuyền lắp ráp linh kiện cần kiểm soát chặt vị trí, trình tự và chất lượng sau lắp. Đặc biệt phù hợp với sản xuất số lượng lớn, khi nhiều công đoạn nhỏ cần được ghép thành một chu trình tự động khép kín.
- Uốn và lắp linh kiện vào chi tiết chính hoặc các cụm cơ điện có yêu cầu định vị chính xác.
- Lắp ráp các chi tiết cần bôi keo trước khi ép, định vị hoặc cố định cơ khí.
- Ứng dụng cho dây chuyền cơ khí, cơ điện, linh kiện công nghiệp và các cụm lắp ráp có yêu cầu kiểm tra sau lắp.
- Tự động hóa công đoạn cấp phôi, định vị, ép lắp và kiểm tra OK/NG cho linh kiện sản xuất hàng loạt.
- Có thể kết nối với máy trước - sau thông qua tín hiệu điều khiển để hình thành dây chuyền lắp ráp liên hoàn.
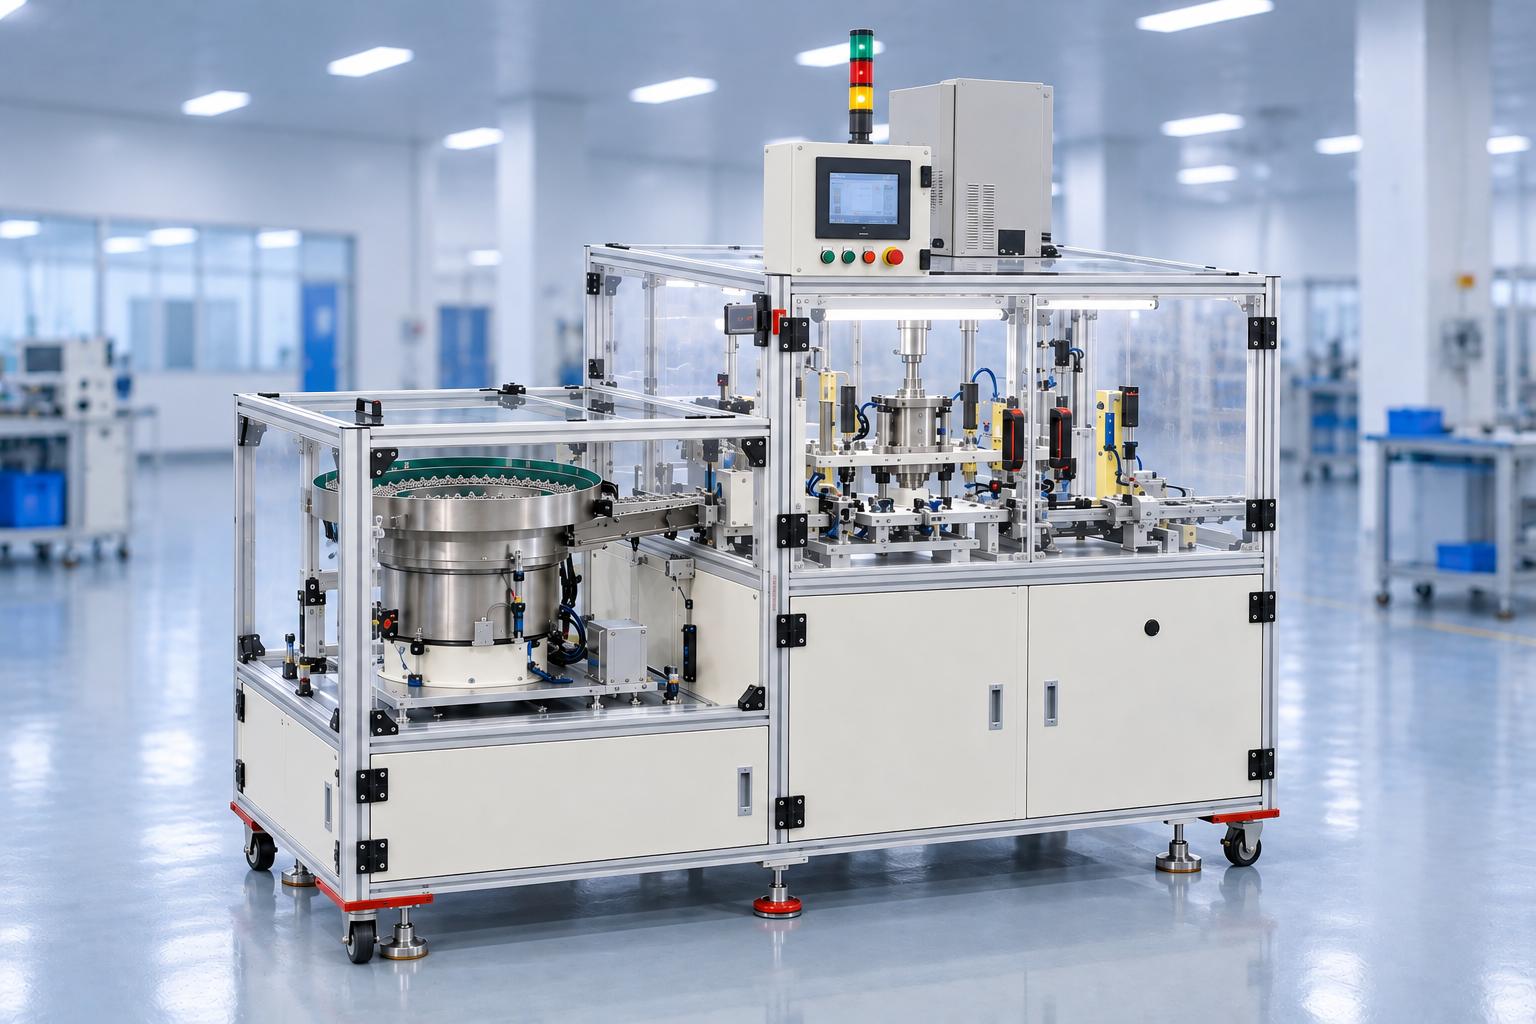
Cấu tạo và các cụm chức năng chính trong máy uốn và lắp ráp linh kiện
Cụm cấp chi tiết tự động
Chi tiết chính được cấp tự động từ bộ cấp rung và máng dẫn đến vị trí nhận phôi. Cảm biến xác nhận trạng thái sản phẩm giúp hệ thống chỉ thực hiện bước chuyển tiếp khi chi tiết đã có mặt đúng vị trí.
Cụm chuyển sản phẩm
Các cơ cấu chuyển tuyến tính và nâng hạ đưa chi tiết qua các vị trí trung gian, bôi keo, kiểm tra và lắp linh kiện. Trình tự chuyển động được liên động với cảm biến hành trình để hạn chế va chạm giữa các cơ cấu.
Cụm bôi keo
Chi tiết sau khi được định vị sẽ được đưa đến vị trí bôi keo. Lượng keo, vị trí bôi và chuyển động quay có thể được cài đặt theo yêu cầu công nghệ để tạo lớp liên kết trước khi linh kiện được lắp vào.
Cụm kiểm tra bằng camera
Sau công đoạn bôi keo, sản phẩm được chuyển qua vị trí kiểm tra bằng camera. Hệ thống kiểm tra có thể xác nhận trạng thái sản phẩm hoặc điều kiện cần thiết trước khi chuyển sang công đoạn lắp linh kiện.
Cụm cấp và uốn linh kiện
Linh kiện được cấp tới vị trí làm việc bằng cơ cấu riêng. Hai cơ cấu uốn phối hợp tạo hình linh kiện theo biên dạng yêu cầu trước khi đưa vào vị trí ép. Các cảm biến kiểm tra sự có mặt của linh kiện và trạng thái cơ cấu trong suốt chu trình.
Cụm ép lắp linh kiện
Linh kiện sau khi được tạo hình được đưa xuống và ép lắp vào chi tiết chính. Cụm ép làm việc theo hành trình và thời gian cài đặt, đồng thời phối hợp với cơ cấu nâng hạ và kẹp giữ để bảo đảm sản phẩm ổn định trong quá trình ép lắp.
Robot chuyển sản phẩm và cụm đo chiều cao
Sau khi ép, sản phẩm được chuyển đến robot công nghiệp. Robot đưa sản phẩm qua vị trí đo chiều cao bằng cảm biến đo chính xác, so sánh với giá trị chuẩn và dung sai đã cài đặt trước khi phân loại.
Cụm phân loại OK/NG
Sản phẩm đạt yêu cầu được đưa ra công đoạn tiếp theo; sản phẩm không đạt được chuyển sang khay riêng. Cách bố trí này giúp tách sản phẩm lỗi ngay trong máy và tránh lẫn với sản phẩm đạt.
Hệ thống điều khiển và an toàn
Máy sử dụng HMI công nghiệp kết hợp PLC Keyence, Mitsubishi, Siemens hoặc tương đương theo tiêu chuẩn của khách hàng. Hệ thống quản lý chế độ bằng tay/tự động, trạng thái cảm biến, số lượng sản phẩm, thời gian chu kỳ, cảnh báo lỗi và các thông số cài đặt.
Vùng chuyển động được che chắn bằng khung và tấm bảo vệ trong suốt; cửa bảo vệ, dừng khẩn cấp, giám sát áp suất khí và đèn tháp được tích hợp để kiểm soát trạng thái vận hành.
Đặc điểm nổi trội
Tích hợp nhiều công đoạn trong một máy: cấp chi tiết, bôi keo, kiểm tra, uốn linh kiện, ép lắp, đo và phân loại.
- Cấp chi tiết tự động bằng bộ cấp rung, giảm thao tác cấp phôi trực tiếp của người vận hành.
- Có robot công nghiệp chuyển sản phẩm giữa vị trí lắp và vị trí đo kiểm.
- Kiểm tra bằng camera trước công đoạn lắp và đo chiều cao sau khi ép lắp.
- Theo dõi thời gian chu kỳ, số lượng sản phẩm và trạng thái cảm biến trực tiếp trên HMI.
- Có chế độ chạy bằng tay để kiểm tra từng cơ cấu khi bảo dưỡng, căn chỉnh hoặc thay đổi sản phẩm.
- Tích hợp cảnh báo hết linh kiện, hết phôi, lỗi khí, lỗi cảm biến, lỗi robot và lỗi cửa bảo vệ.
- Có thể giao tiếp với máy tiếp theo để sử dụng trong dây chuyền lắp ráp tự động.
Nguyên lý hoạt động
Chu trình làm việc được tổ chức khép kín. Khi máy ở chế độ tự động và các điều kiện an toàn đã thỏa mãn, các cụm hoạt động nối tiếp theo chương trình điều khiển:
- Chi tiết chính được cấp tự động từ bộ cấp rung đến vị trí nhận phôi.
- Cơ cấu chuyển đưa chi tiết đến vị trí bôi keo.
- Sau khi bôi keo, chi tiết được chuyển sang vị trí kiểm tra bằng camera.
- Chi tiết tiếp tục được đưa tới vị trí chờ của cơ cấu chuyển giữ sản phẩm.
- Cơ cấu chuyển đưa chi tiết tới vị trí ép lắp.
- Linh kiện được cấp đến cụm uốn và tạo hình theo yêu cầu.
- Linh kiện sau khi uốn được đưa xuống và ép lắp vào chi tiết chính.
- Sản phẩm sau ép được chuyển tới robot công nghiệp.
- Robot đưa sản phẩm đến vị trí đo chiều cao để kiểm tra kích thước sau lắp.
- Sản phẩm đạt được đưa ra công đoạn tiếp theo; sản phẩm không đạt được chuyển sang khay NG.
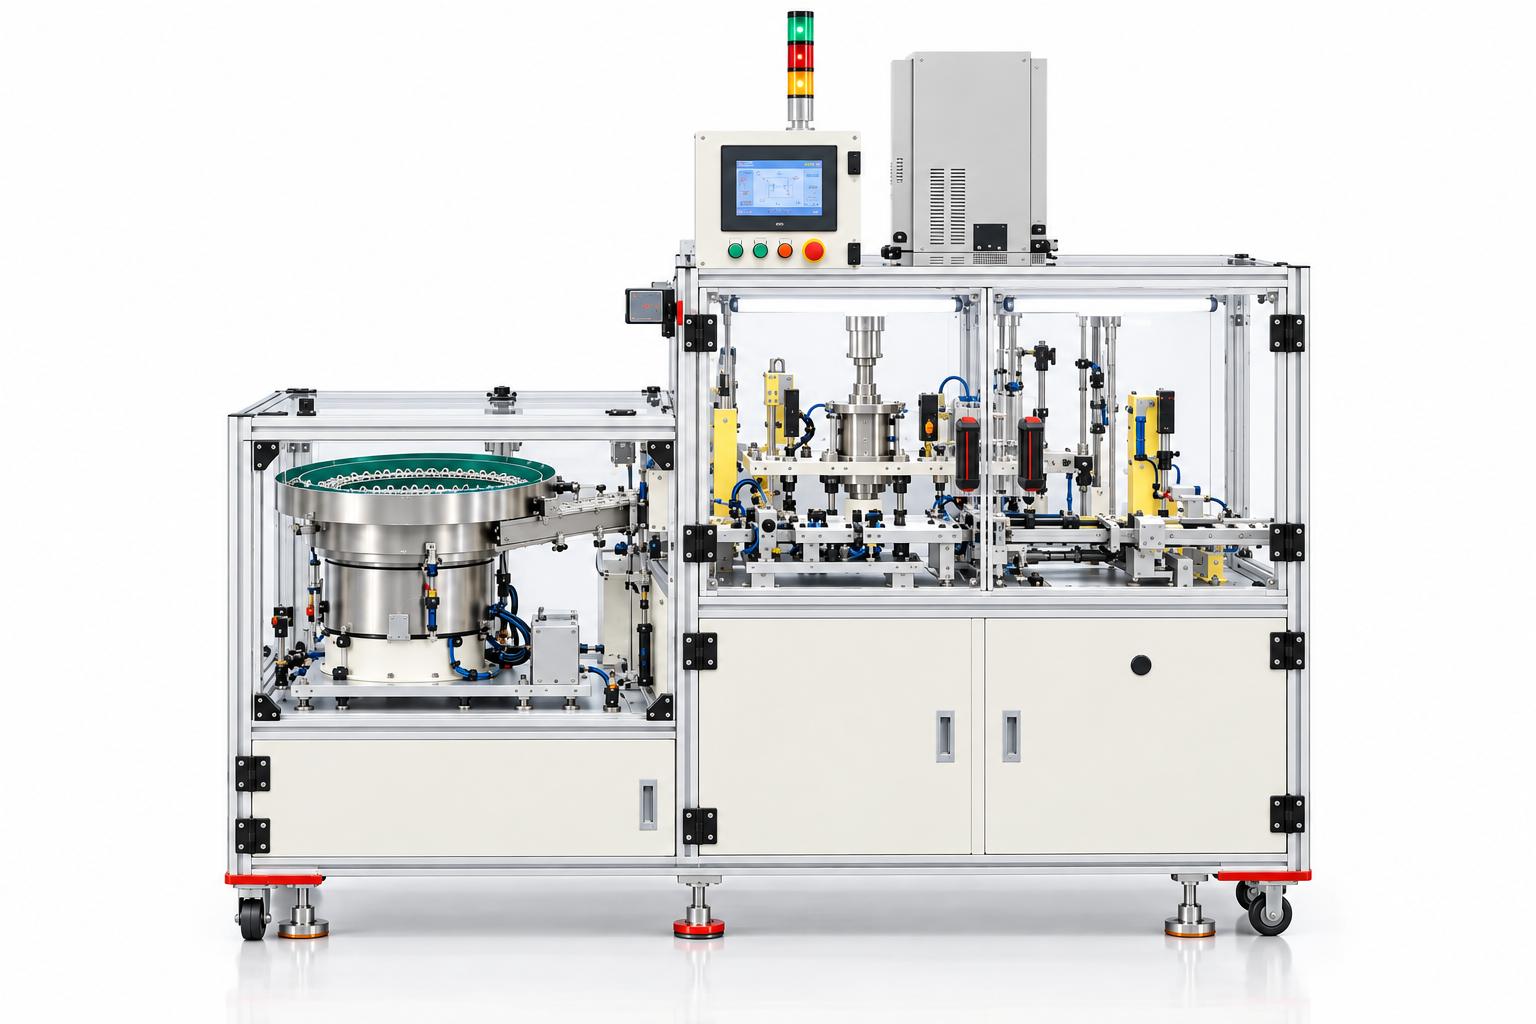
Điều khiển và giám sát quá trình
Ở chế độ tự động, HMI hiển thị thời gian chu kỳ, bộ đếm sản lượng, giá trị đo so với mẫu chuẩn và trạng thái của các cảm biến chính. Người vận hành có thể kết thúc chu kỳ có kiểm soát để máy xử lý hết sản phẩm đang nằm trong các trạm trước khi dừng.
Các thông số như tốc độ quay, số vòng quay, thời gian ép, điểm robot, giá trị chuẩn đo và dung sai có thể được cài đặt trong màn hình thiết lập theo quyền truy cập. Việc thay đổi thông số được thực hiện theo yêu cầu sản phẩm và công nghệ thực tế.
Thông số kỹ thuật Máy uốn linh kiện và lắp ráp tự động
| Hạng mục | Thông số tham khảo |
| Loại máy | Máy uốn linh kiện và lắp ráp tự động |
| Phương thức cấp chi tiết | Bộ cấp rung + máng cấp tự động |
| Công đoạn tích hợp | Cấp phôi, bôi keo, camera kiểm tra, uốn - ép lắp linh kiện, đo, phân loại |
| Nguồn điện | 1 pha, AC 200 - 220 V, 50 Hz |
| Công suất | Khoảng 1,5 kW |
| Điện điều khiển | DC 24 V |
| Áp suất khí nén | 0.4 - 0.6MPa |
| Thời gian chu kỳ | 6s/ sản phẩm |
| Sức chứa bộ cấp chi tiết | 600 chi tiết |
| Chu kỳ bổ sung linh kiện | 10 phút/lần |
| Khối lượng máy | 700kg |
| Kích thước tài liệu | L1900 x W900 x H1350 mm |
| Chiều cao vùng thao tác | 900mm |
| Kiểm tra chất lượng | Camera + Cảm biến đo chiều cao + Phân loại OK/NG |
| Điều khiển | HMI + PLC Keyence/ Mitsubishi/ Siemens hoặc tương đương |
| Che chắn an toàn | Khung bảo vệ trong suốt, cửa liên động, dừng khẩn cấp, đèn tháp |
Lưu ý: Tài liệu hướng dẫn và bản vẽ tổng thể có cách tính kích thước bao ngoài khác nhau do vị trí HMI, đèn tháp và các cụm phụ trợ. Kích thước cuối cùng được chốt theo bố trí của từng dự án.
Bảo dưỡng các cụm chính
Các hạng mục cần kiểm tra định kỳ gồm xy lanh, cơ cấu trượt, robot, động cơ, bộ cấp rung, tủ điện, nút nhấn, dây điện, đường khí và cảm biến. Cần vệ sinh tủ điện và vùng gia công, kiểm tra rò khí, độ rơ cơ khí, nhiệt độ bất thường, tín hiệu cảm biến và trạng thái các cửa bảo vệ.
Câu hỏi thường gặp
Máy có tự động cấp chi tiết không?
Có. Cấu hình tài liệu sử dụng bộ cấp rung và máng cấp để đưa chi tiết tự động tới vị trí nhận phôi.
Máy thực hiện những công đoạn nào?
Máy thực hiện cấp chi tiết, bôi keo, kiểm tra bằng camera, cấp và uốn linh kiện, ép lắp linh kiện vào chi tiết chính, đo chiều cao và phân loại OK/NG.
Máy có kiểm tra sản phẩm sau khi ép lắp không?
Có. Sản phẩm được robot đưa đến vị trí đo chiều cao; kết quả được so sánh với giá trị chuẩn và dung sai cài đặt trước khi phân loại.
Máy có thể tích hợp vào dây chuyền tự động không?
Có. Hệ thống có thể trao đổi tín hiệu với máy trước hoặc sau để chuyển sản phẩm và đồng bộ trạng thái dây chuyền.
Máy sử dụng PLC hãng nào?
PLC được lựa chọn theo tiêu chuẩn dự án; CNC VINA thường sử dụng Keyence, Mitsubishi, Siemens hoặc thiết bị tương đương.
Thời gian chu kỳ khoảng bao nhiêu?
Cấu hình tham khảo trên bản vẽ có thời gian chu kỳ khoảng 6 giây/sản phẩm. Giá trị thực tế phụ thuộc số công đoạn, sản phẩm và tiêu chí kiểm tra.
Có thể thay đổi kích thước linh kiện hoặc chi tiết chính không?
Có thể khi nằm trong phạm vi thiết kế. Đồ gá, cụm cấp, cơ cấu uốn - ép, chương trình và tiêu chí đo sẽ được thiết kế theo sản phẩm thực tế.
Máy uốn linh kiện và lắp ráp tự động CNC VINA
CNC VINA thiết kế và chế tạo các máy lắp ráp tự động theo yêu cầu cho sản xuất công nghiệp. Với hệ thống uốn linh kiện và lắp ráp tự động, các cụm cấp phôi, bôi keo, kiểm tra, uốn - ép lắp, robot và đo kiểm được bố trí theo sản phẩm thực tế để tạo thành một chu trình tự động đồng bộ, phù hợp với yêu cầu về năng suất và chất lượng của từng dây chuyền.